Welches Schleifverfahren sollte für verschiedene Blecharten gewählt werden?
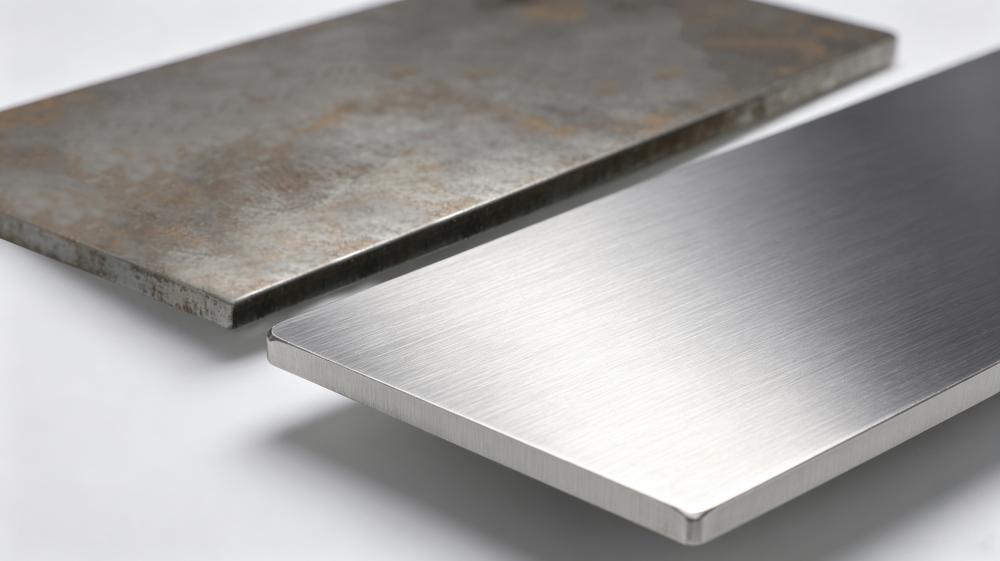
Das Grundprinzip besteht darin, dass die Materialhärte, die Blechdicke, das Oberflächenziel (Entgraten, Entzundern, Drahtziehen, Entfernen von Werkzeugspuren) und die Verformbarkeit des Blechs den Schleifprozess bestimmen; dünne Bleche sollten mit niedrigem Druck geschliffen werden, harte Materialien können mit großem Schnittvolumen geschliffen werden, und weiche Metalle sollten so geschliffen werden, dass Sandanhaftungen und Verstopfungen vermieden werden.
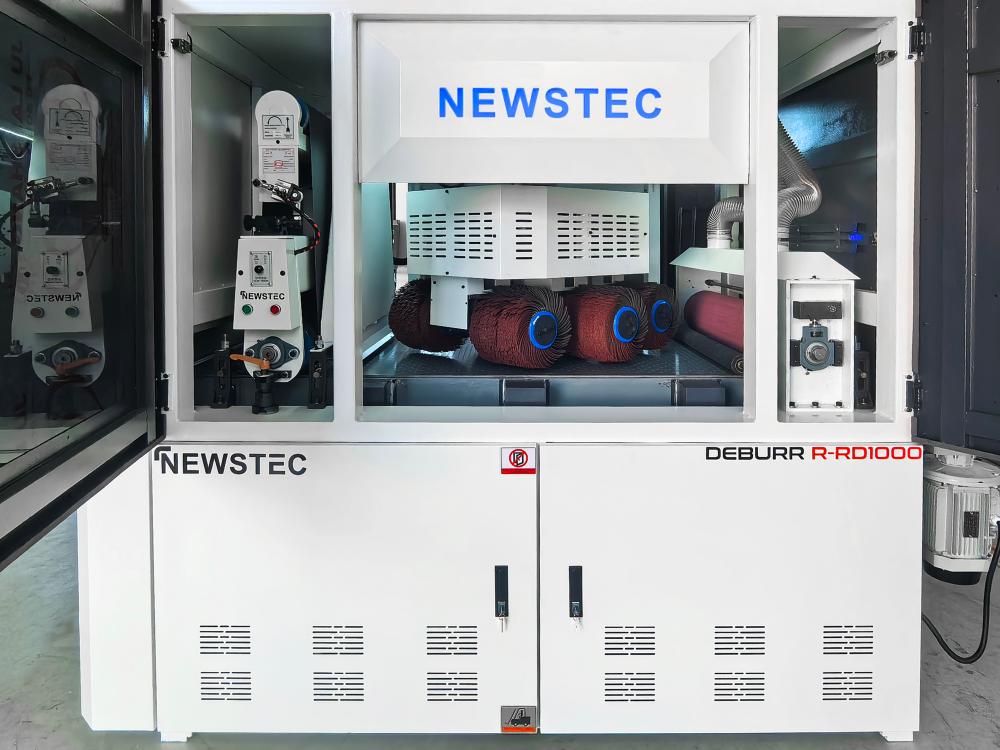
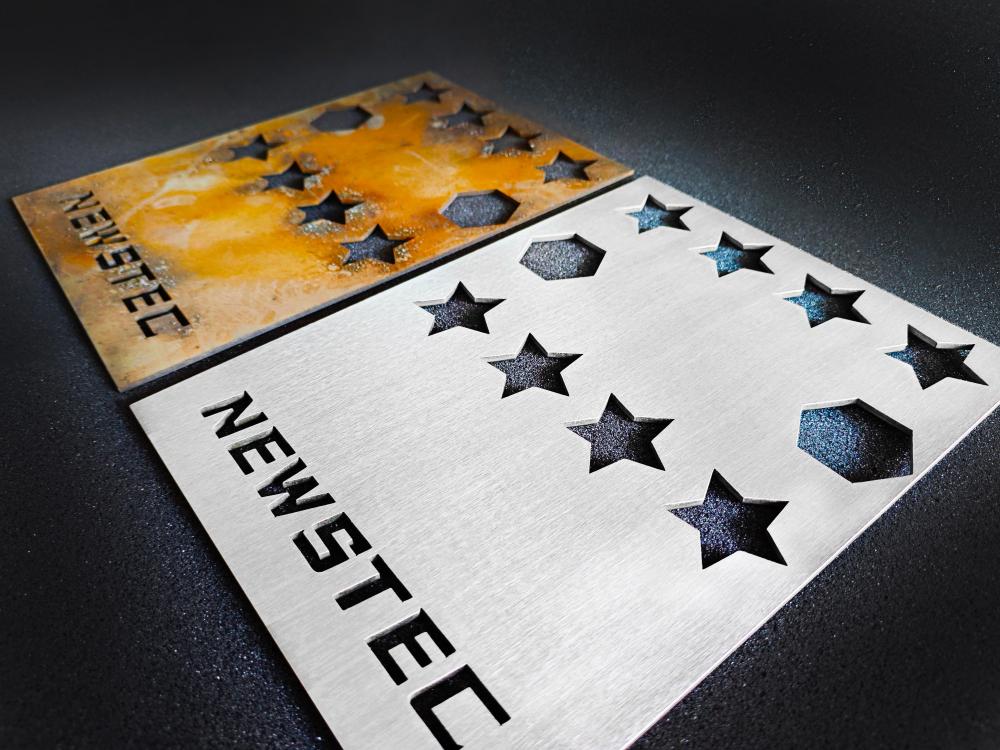
1. Edelstahlblech (201/304/316)
Materialeigenschaften: Hohe Zähigkeit, neigt zu Überhitzung und Abrieb, erzeugt leicht Bearbeitungsspuren, hohe Anforderungen an die Rostbeständigkeit.
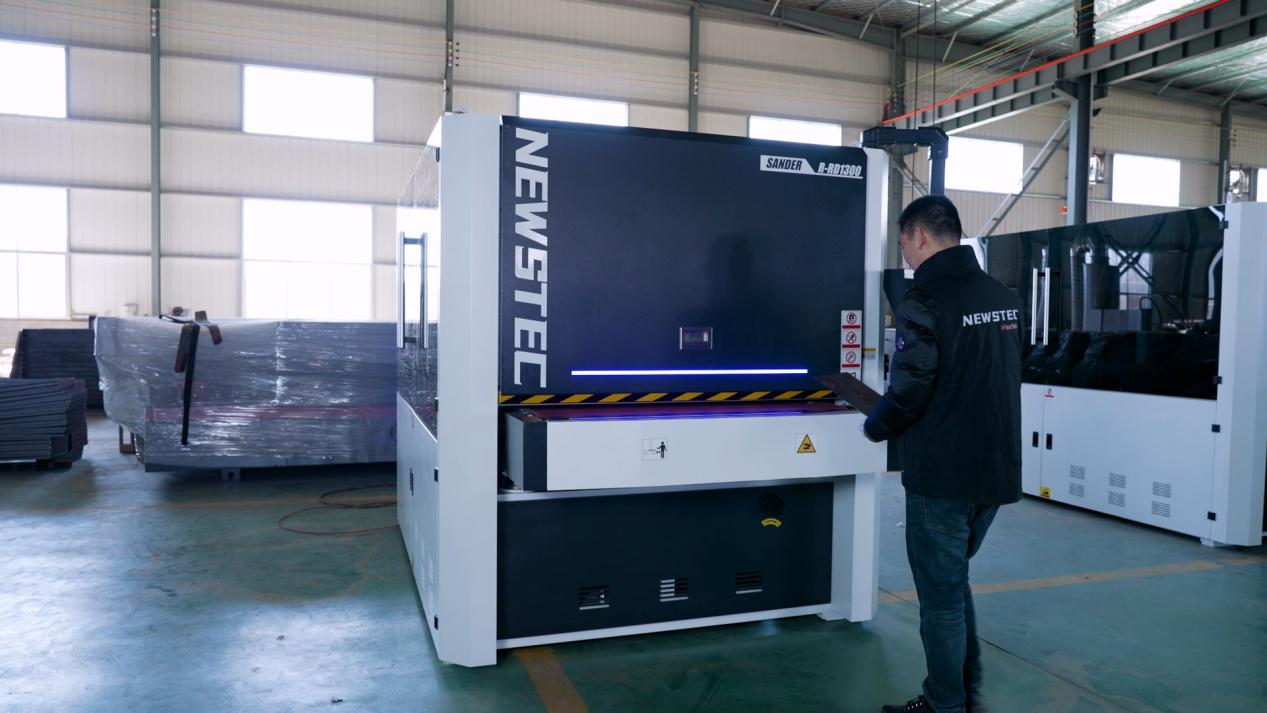
Entgraten, Entfernen von Schweißschlacke und Entfernen von Zunder: Breitbandschleifer / Entgratungsmaschine
1. Schleifband: 80# 120#, zum groben Entgraten und Entfernen von Schlacke beim Laserschneiden; bei dünnen Blechen den Walzendruck reduzieren, um ein Verziehen zu verhindern.
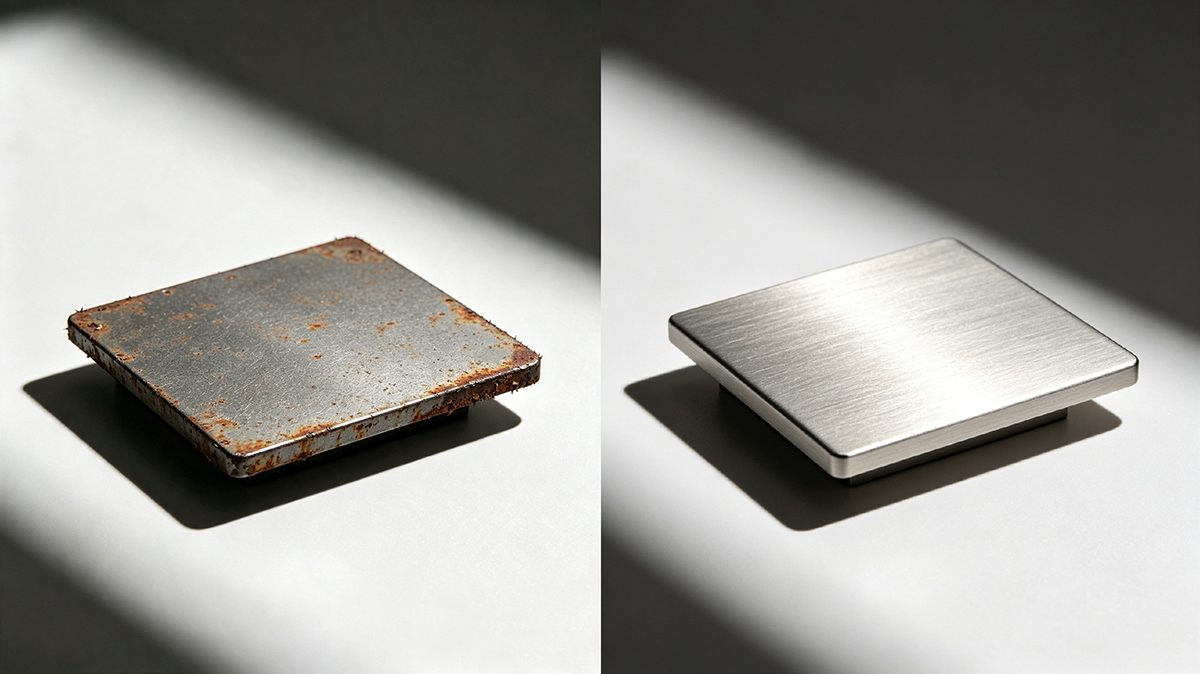
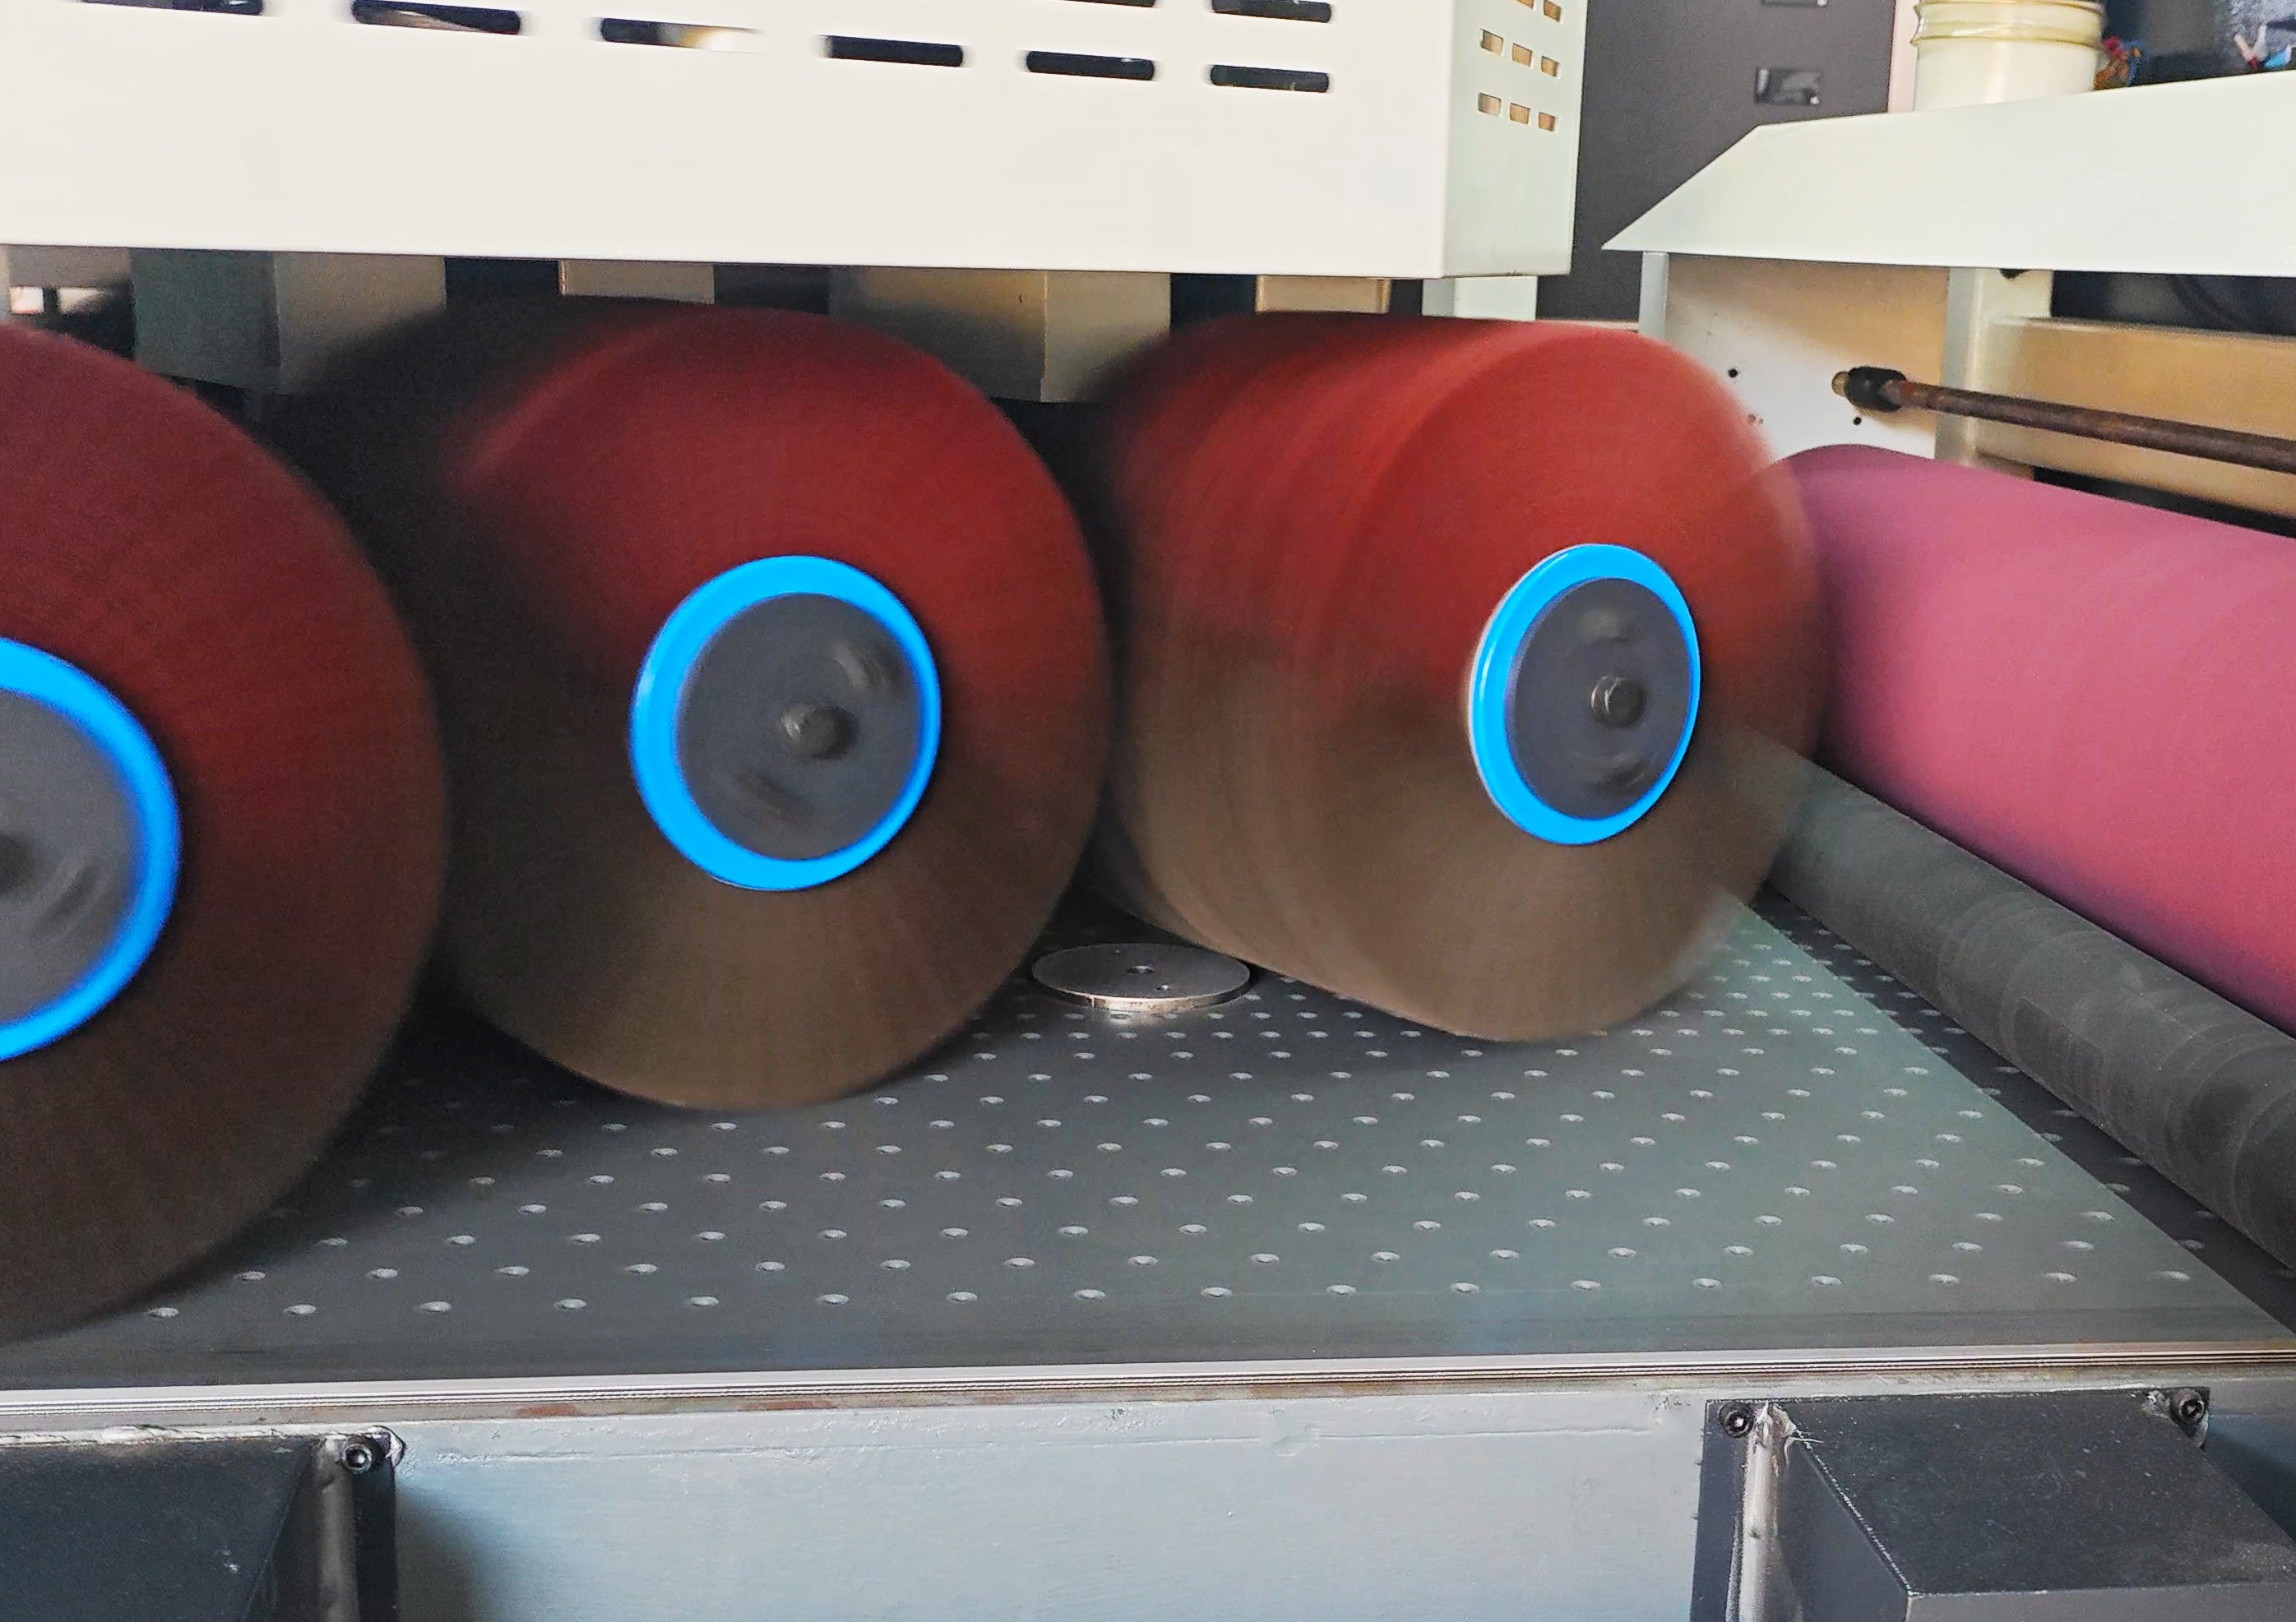
2. Gebürstete Oberfläche (HL-gebürstet, am häufigsten verwendet): Kombination aus Scheuertuchwalze und Schleifband, Körnung 180 bis 320
⚠️Vorsicht: Hoher Druck und längeres Schleifen mit grobem Schleifpapier können leicht zu Überhitzung und Verfärbungen führen; verwenden Sie keine groben Stahlbürsten, da diese Eisenspäne einbetten und später Rost verursachen.
2. Aluminiumplatte / Aluminiumlegierungsplatte
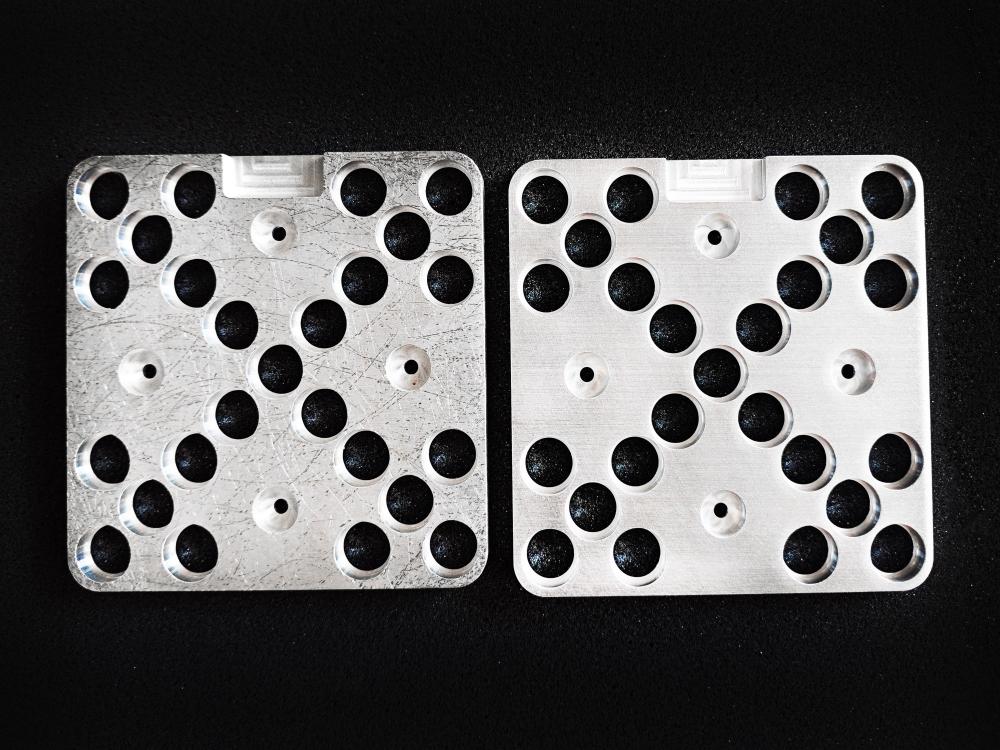
Materialeigenschaften: Weiche Textur, zieht Schleifbänder leicht an und verstopft das Schleifmittel; verformt sich leicht durch Hitze; dünne Platten neigen besonders zum Verziehen.
Entgraten/Abbrennen: Nylonbürste + weiches Schleifband, Körnung 120-180#, geringe Schnitttiefe, mehrere leichte Schleifgänge, große Schnitte in einem Durchgang vermeiden.
1. Walze Bürstenentgratungsmaschine ist vorzuziehen; starker Druck mit harten Schleifbändern wird nicht empfohlen.
1. Gebürstete Oberfläche: Schleifband mit der Körnung 240# oder 380#, höhere Vorschubgeschwindigkeit zur Reduzierung der Staubanhaftung; Verwendung von speziell für Aluminium entwickelten Schleifbändern.
2. Matt-/Satin-Effekt: Schleifwalzen aus Vliesstoff für ein feines Satin-Finish.
⚠️Wichtig: Aluminium ist beim Schleifen sehr empfindlich. Verwenden Sie daher Schleifbänder mit Antihaftbeschichtung. Bei dickeren Blechen können die Parameter entsprechend erhöht werden; bei 0,8–3 mm dünnen Blechen muss der Anpressdruck reduziert werden. Aluminiumstaub ist brennbar und explosiv. Nassschleifen oder der Einsatz einer Staubabsaugung werden empfohlen.
3. Kohlenstoffstahl / Kaltgewalztes Stahlblech, Warmgewalztes Blech
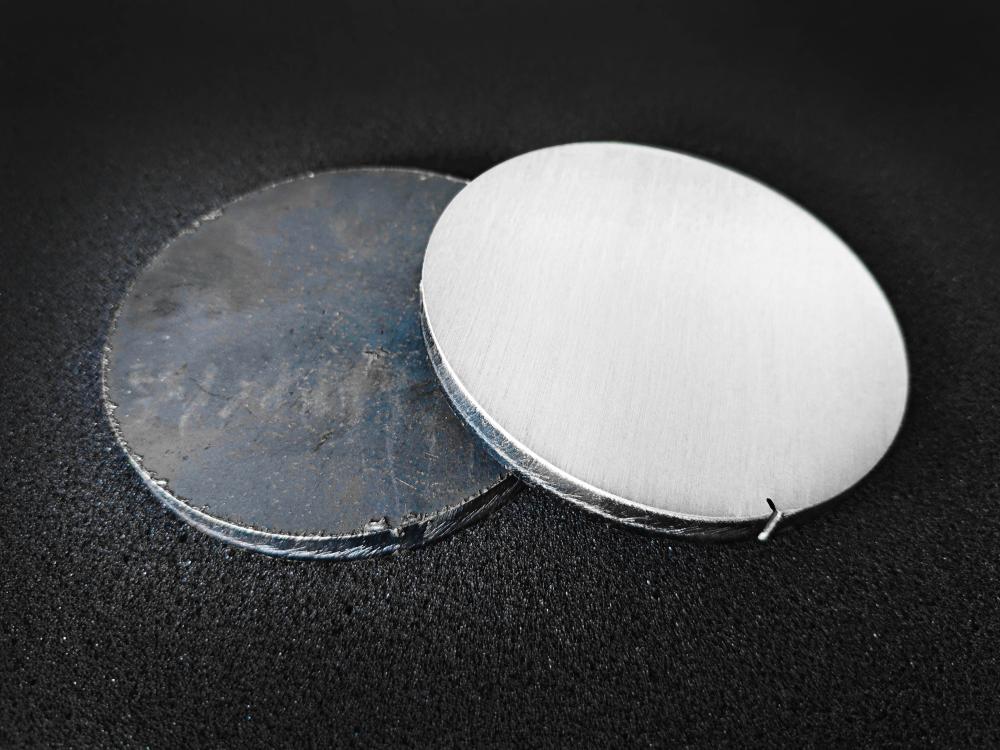
Materialeigenschaften: Mittlere Härte, mit Oxidschicht und Rost, zieht Schleifmittel nicht leicht an, hohes Preis-Leistungs-Verhältnis
1. Warmgewalztes Blech (mit schwarzer Oxidschicht): Grobschleifen mit 60#/80# breiten Schleifbändern zum Entfernen von Zunder und Rost; anschließend Feinschleifen mit 120#/180#.
2. Entgraten und Entfernen von Werkzeugspuren an kaltgewalzten Blechen: Schleifbänder 80#/120#, Walze BürstenentgratungDie
3. Normale matte Oberfläche: Schleifen mit Körnung 180#/240#.
⚠️: Kohlenstoffstahl rostet nach dem Schleifen. Sprühbeschichtung und Phosphatierung sollten daher möglichst bald nach dem Schleifen aufgetragen werden. Verwenden Sie nicht dieselben Schleifbänder und Walzenbürsten wie für Edelstahl, da Eisenspäne den Edelstahl verunreinigen und Rostflecken verursachen können.
Allgemeine praktische Bedienungshinweise
● Dünne Platten (Entgratungsmaschine Erstens sollte der Einsatz von harten Schleifbändern bei hohem Druck minimiert werden, um Verformungen und Verzug zu vermeiden; mehrere leichte Schleifgänge sind effektiver als ein einziger starker Schleifgang.
● Dicke Platten (≥6 mm): Verwenden Sie einen Breitbandschleifer, der mit einem größeren Schleifband arbeiten kann, um Zunder zu entfernen und große Grate abzuschneiden.
● Getrennte Verbrauchsmaterialien: Für Kohlenstoffstahl, Edelstahl und Aluminium sollten möglichst getrennte Schleifbänder und -walzen verwendet werden, um ein Einbetten ungleicher Metalle und die daraus resultierende Korrosion zu vermeiden.
Logik der Korngröße: Beim Grobschleifen zur Beseitigung von Defekten muss die Korngröße schrittweise verringert werden; man sollte nicht direkt zu einer größeren Korngröße übergehen; das Überspringen von Körnungen hinterlässt Spuren vom vorherigen Grobschleifen, die nicht entfernt werden können.