¿Qué método de rectificado se debe seleccionar para las diferentes láminas de metal?
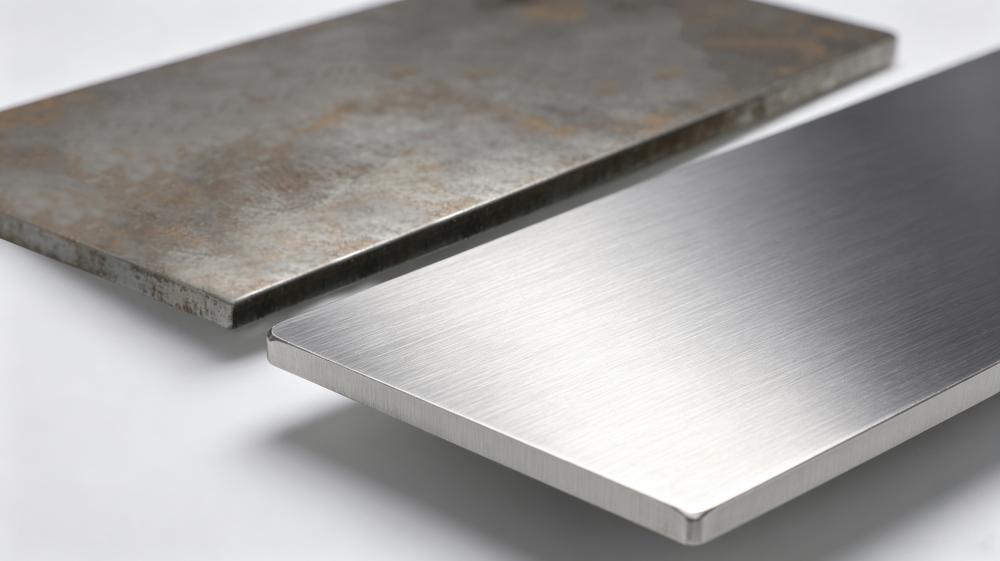
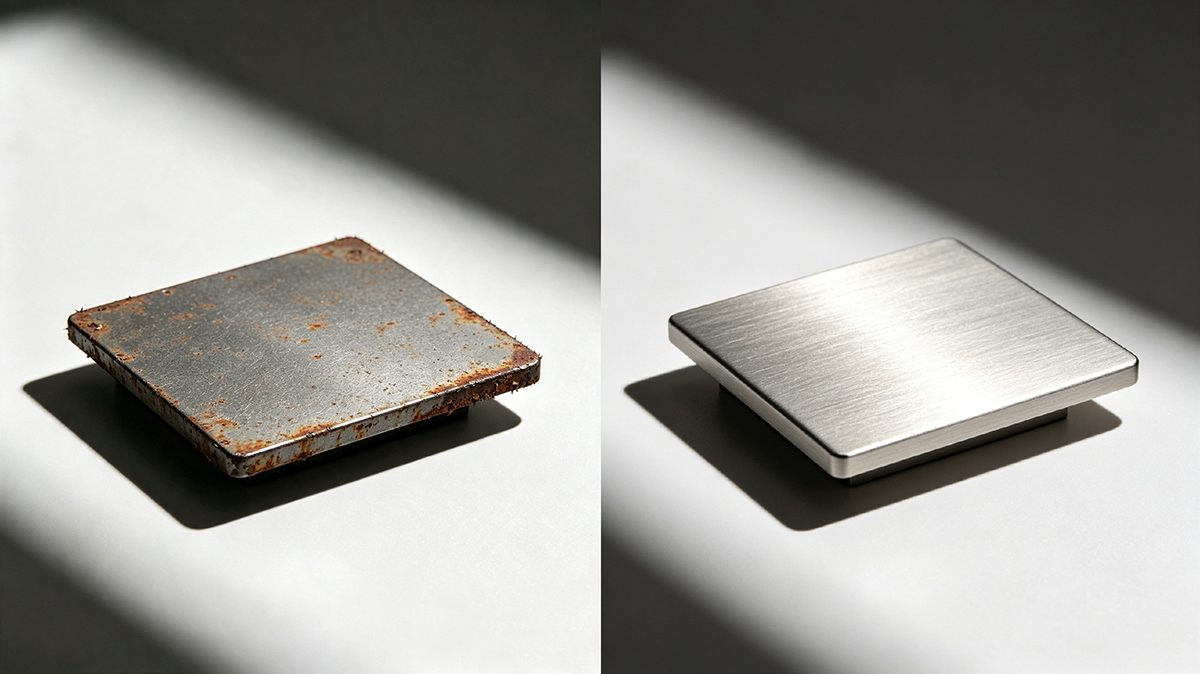
El principio fundamental es que la dureza del material, el espesor de la placa, el objetivo de la superficie (desbarbado, desincrustación, trefilado, eliminación de marcas de herramientas) y si la placa se deforma fácilmente determinan el proceso de rectificado; las placas delgadas deben rectificarse con baja presión, los materiales duros pueden rectificarse con un gran volumen de corte y los metales blandos deben rectificarse para evitar la adhesión de arena y la obstrucción.
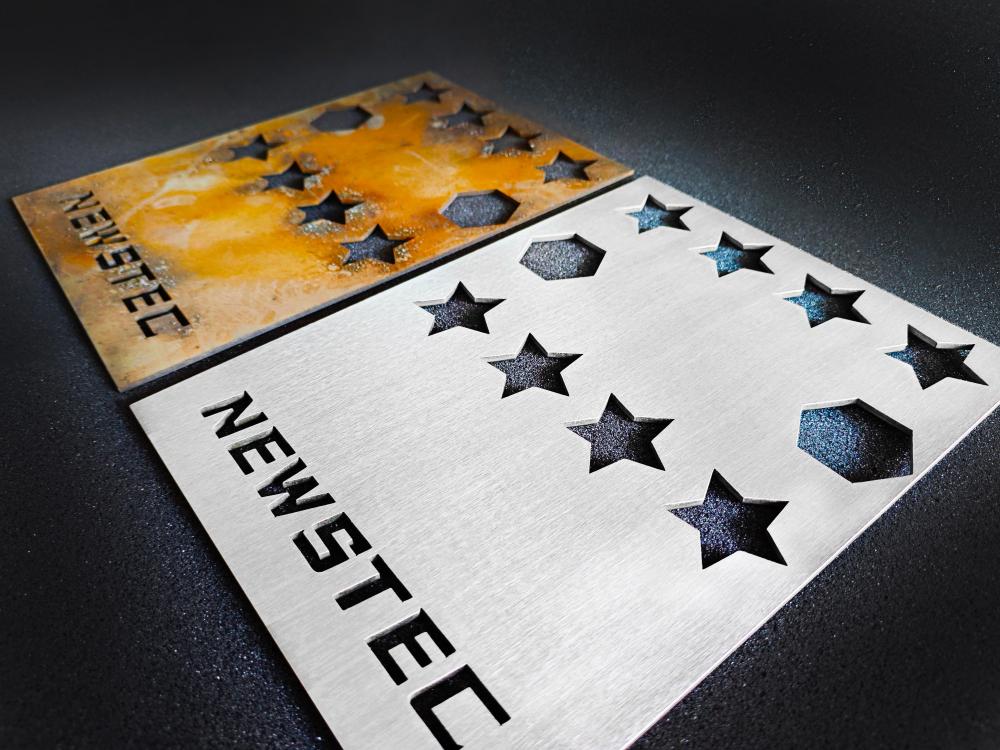
1. Chapa de acero inoxidable (201/304/316)
Características del material: Alta tenacidad, propenso al sobrecalentamiento y al desgaste, produce fácilmente marcas de mecanizado, requiere alta resistencia a la corrosión.
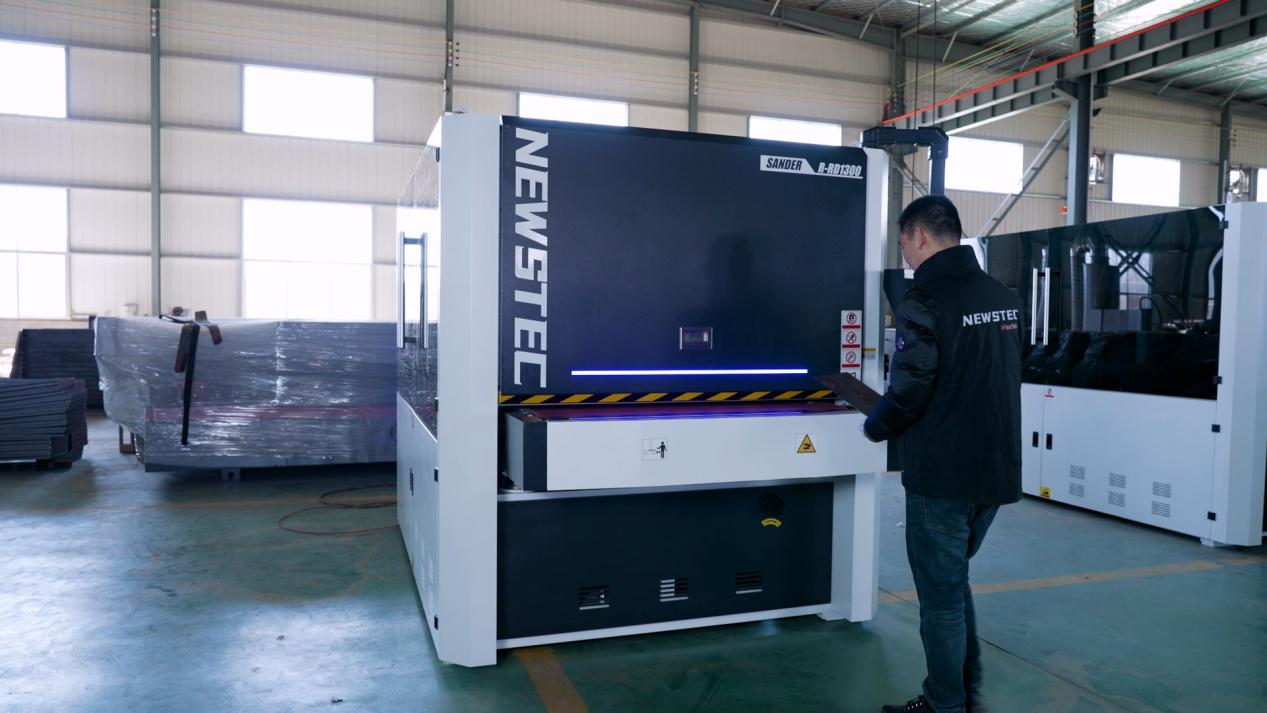
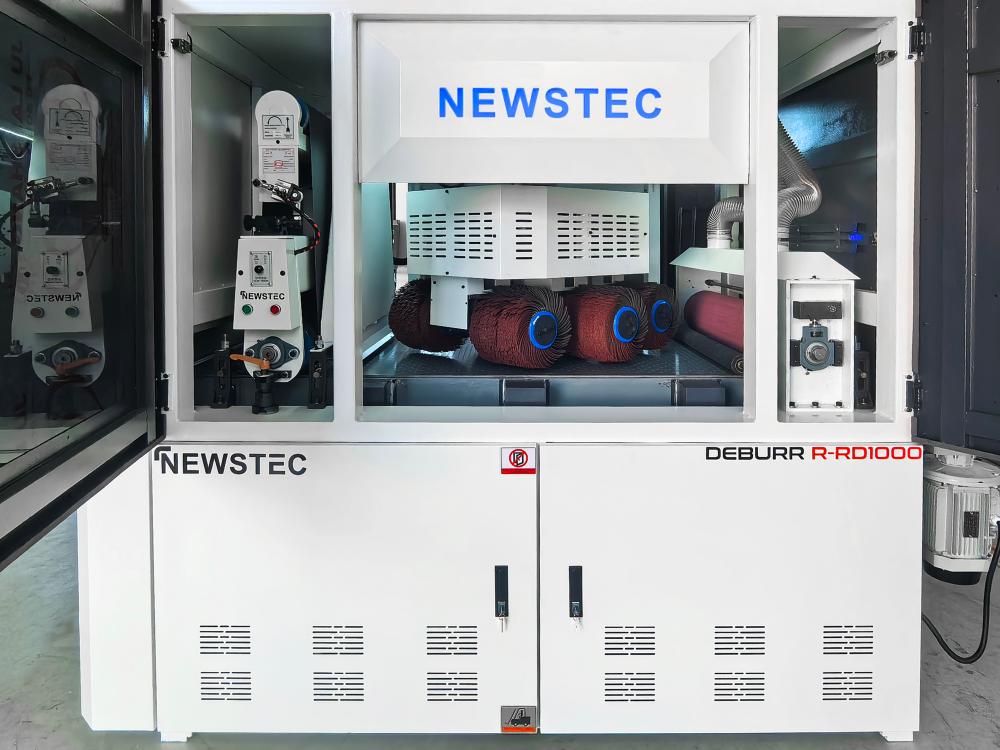
Desbarbado, eliminación de escoria de soldadura y eliminación de óxido: lijadora de banda ancha / Máquina desbarbadora
1. Banda de lijado: 80# 120#, para desbarbado grueso y eliminación de escoria del corte por láser; para placas delgadas, reduzca la presión del rodillo para evitar deformaciones.
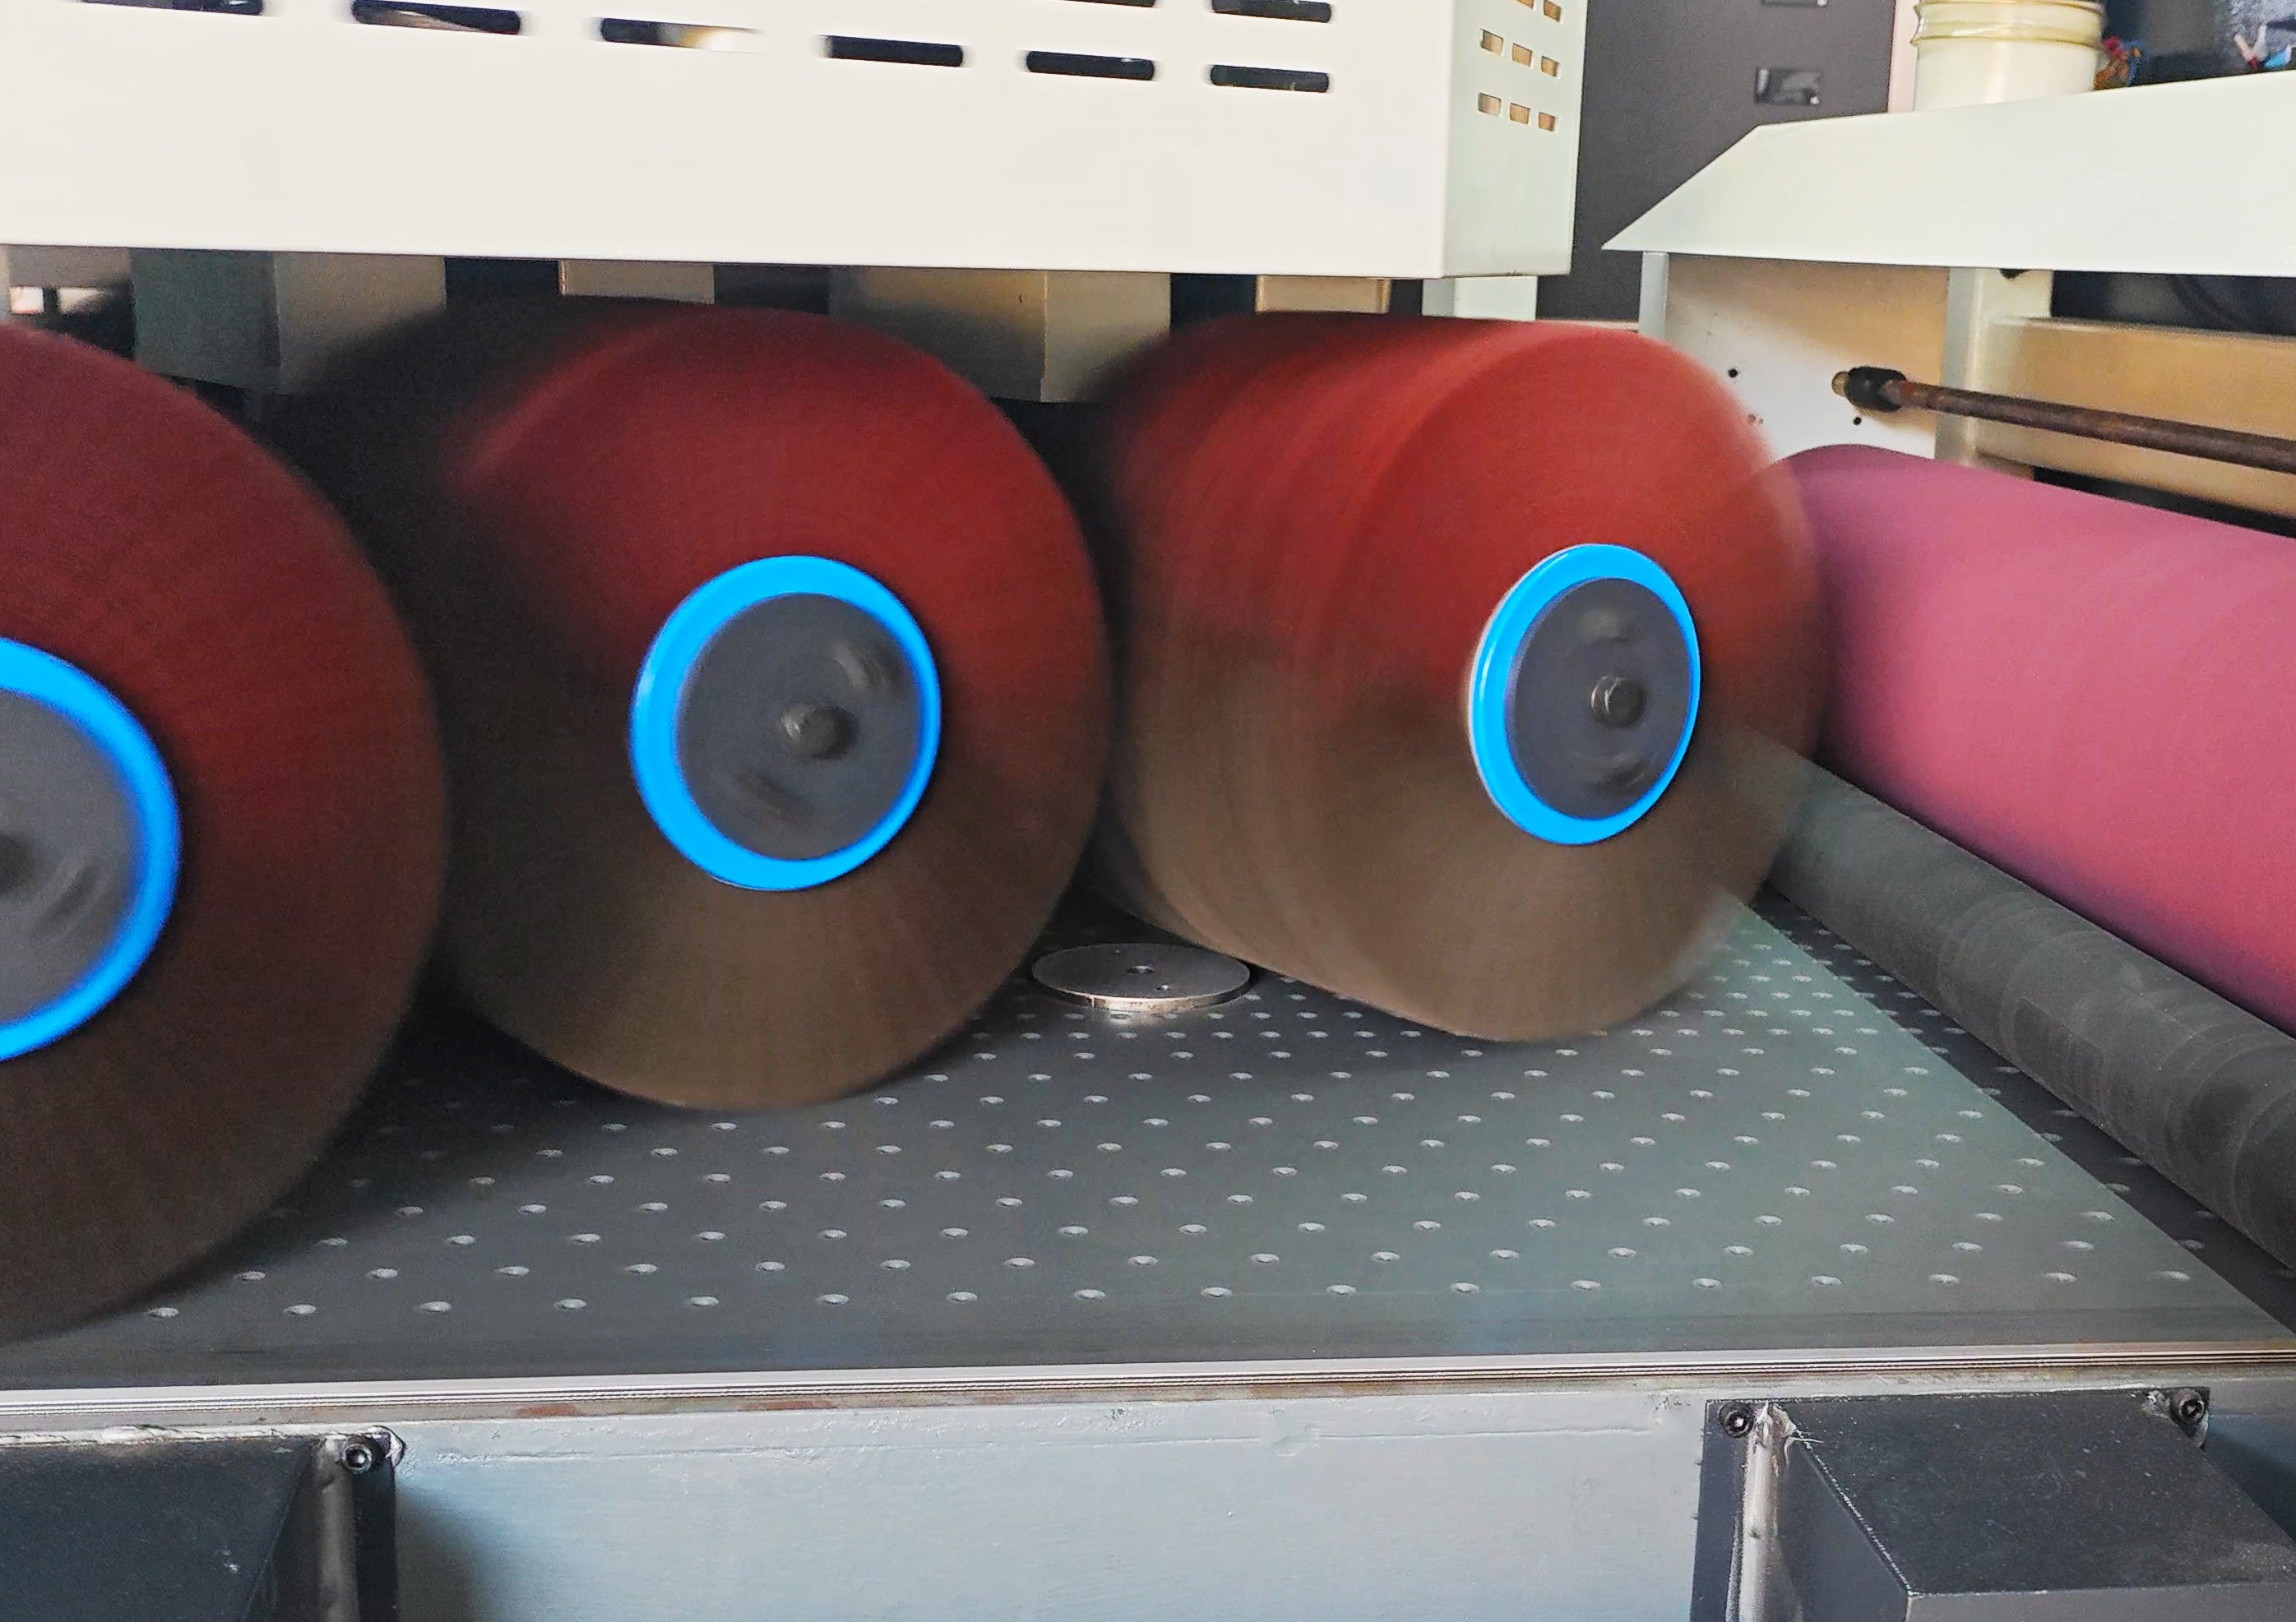
2. Superficie cepillada (cepillado HL, el más utilizado): combinación de rodillo de tela para fregar + banda de lijado, 180# 320#
⚠️Precaución: La alta presión y el lijado prolongado con papel de lija grueso pueden provocar fácilmente sobrecalentamiento y decoloración; no utilice cepillos de acero gruesos, ya que incrustarán limaduras de hierro y causarán oxidación posteriormente.
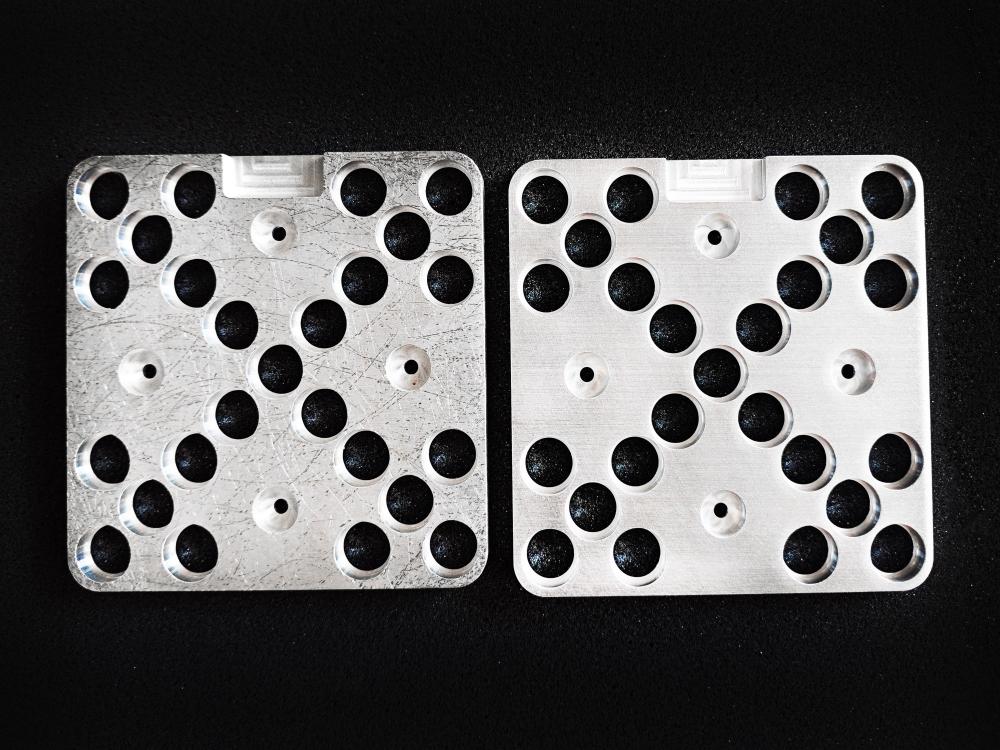
2. Placa de aluminio / Placa de aleación de aluminio
Características del material: Textura suave, atrae fácilmente las bandas de lijado y obstruye el abrasivo; se deforma fácilmente con el calor; las placas delgadas son particularmente propensas a deformarse.
Desbarbado/Quemado: Cepillo de nailon + banda de lijado suave, tamaño de grano 120-180#, poca profundidad de corte, varias pasadas de lijado ligeras, evitar cortes grandes en una sola pasada.
1. Rodillo Máquina desbarbadora de cepillos Se prefiere aplicar mucha presión con lijas de banda duras.
1. Acabado cepillado: lija de banda de 240# o 380#, velocidad de avance más rápida para reducir la adhesión del polvo; utilice lijas de banda específicas para aluminio.
2. Efecto mate/satinado: Rodillos abrasivos no tejidos para un fino acabado satinado.
⚠️Importante: El aluminio es muy propenso al lijado; se deben seleccionar lijas con recubrimiento antiadherente; para placas gruesas, se pueden aumentar los parámetros según sea necesario; para placas delgadas de 0,8 a 3 mm, se debe reducir la presión. El polvo de aluminio es inflamable y explosivo; se recomienda el lijado en húmedo o el uso de un colector de polvo.
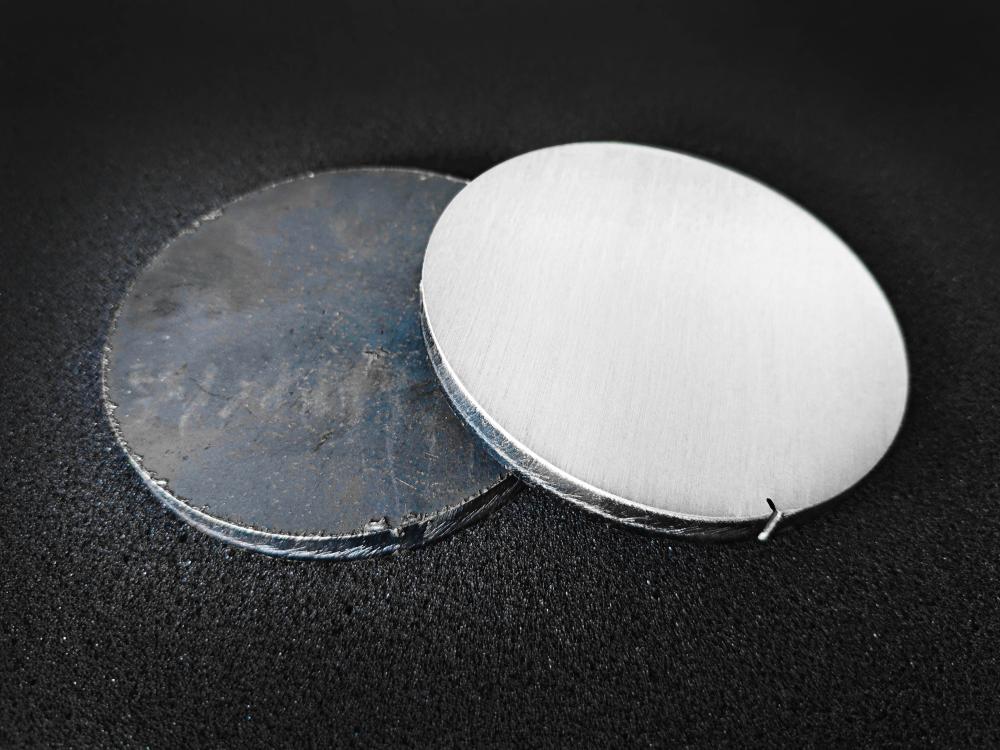
3. Acero al carbono / Chapa de acero laminada en frío, chapa laminada en caliente
Características del material: Dureza media, con capa de óxido y corrosión, no atrae fácilmente los abrasivos, alta relación costo-rendimiento.
1. Chapa laminada en caliente (con capa de óxido negro): Lijado grueso con bandas anchas de 60#/80# para eliminar la cascarilla de óxido y el óxido; luego rectificado fino con 120#/180#.
2. Desbarbado de chapa laminada en frío y eliminación de marcas de herramientas: lijas de banda de 80#/120#, rodillo Desbarbado con cepillo.
3. Superficie mate normal: lijado con grano 180#/240#.
⚠️: El acero al carbono se oxida después del lijado. Aplique un recubrimiento en aerosol y un recubrimiento de fosfato lo antes posible después del lijado; no comparta las mismas lijas y cepillos de rodillo con acero inoxidable, ya que las limaduras de hierro contaminarán el acero inoxidable y causarán manchas de óxido.
Puntos generales de funcionamiento práctico
● Placas delgadas (Máquina desbarbadora En primer lugar, minimice el uso de bandas abrasivas duras para aplicar mucha presión y así evitar deformaciones; varias pasadas de esmerilado ligeras son más efectivas que una sola pasada de esmerilado pesada.
● Placas gruesas (≥6 mm): Utilice una lijadora de banda ancha, que permite usar una mayor cantidad de banda abrasiva para eliminar la capa de óxido y cortar rebabas grandes.
● Materiales de consumo separados: Para acero al carbono, acero inoxidable y aluminio, utilice en la medida de lo posible bandas abrasivas y rodillos separados para evitar la incrustación de metales diferentes y la consiguiente corrosión.
Lógica del tamaño del grano: Cuando el desbaste grueso elimina defectos, el tamaño del grano debe reducirse gradualmente; no pase directamente a un tamaño de grano mayor; saltarse granos dejará marcas del desbaste grueso anterior que no se podrán eliminar.