Quelle méthode de rectification choisir pour différentes tôles métalliques ?
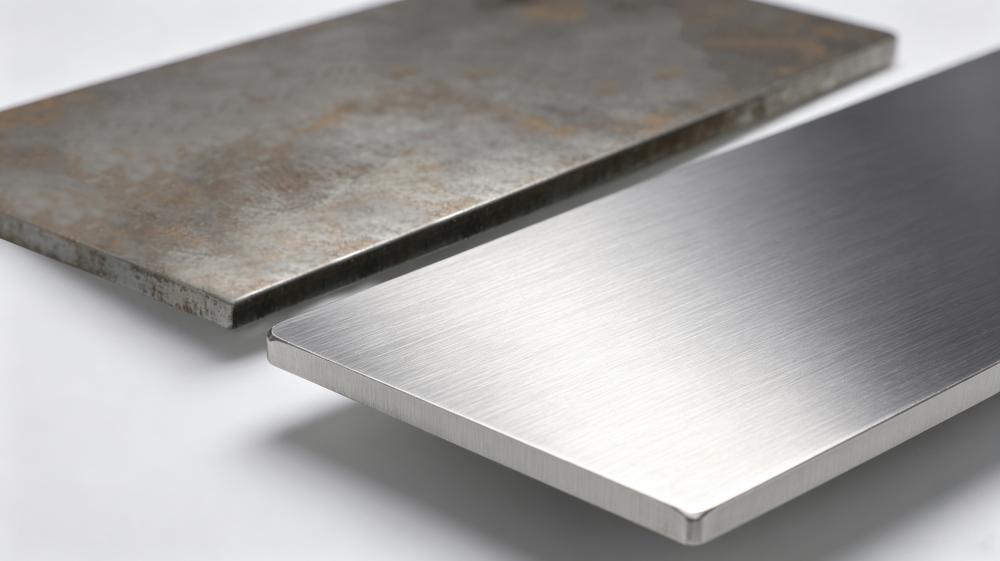
Le principe fondamental est que la dureté du matériau, l'épaisseur de la plaque, l'objectif de surface (ébavurage, décalaminage, tréfilage, élimination des marques d'outils) et la facilité avec laquelle la plaque se déforme déterminent le processus de rectification ; les plaques minces doivent être rectifiées à basse pression, les matériaux durs peuvent être rectifiés avec un volume de coupe important et les métaux tendres doivent être rectifiés de manière à éviter l'adhérence du sable et le colmatage.
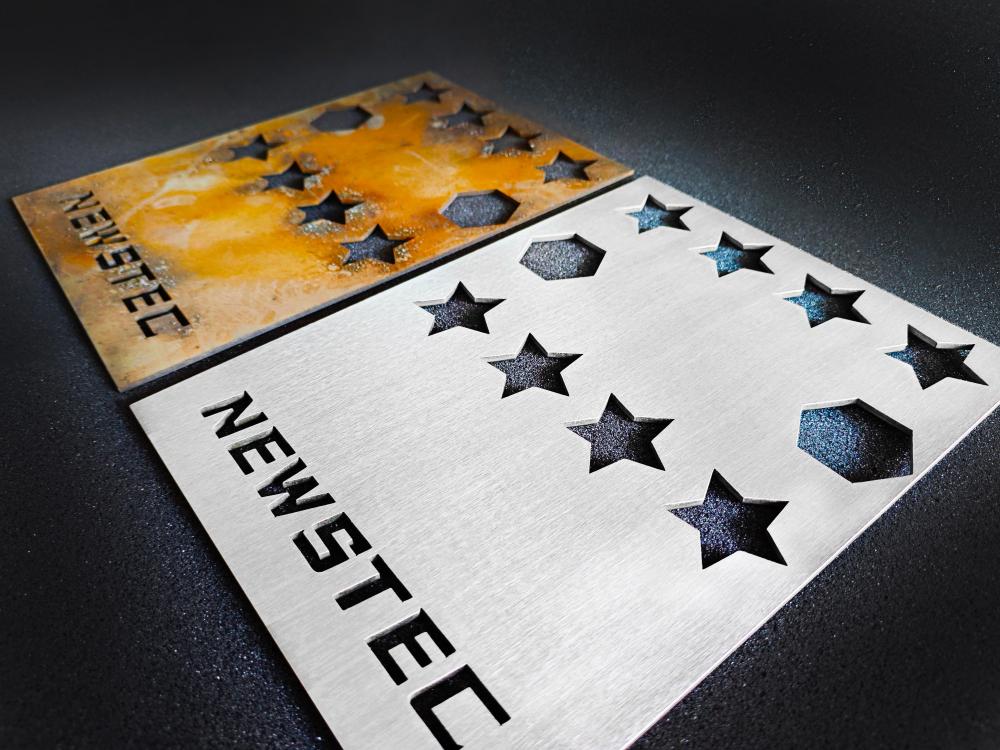
1. Tôle d'acier inoxydable (201/304/316)
Caractéristiques du matériau : Grande ténacité, sujet à la surchauffe et au meulage, produit facilement des marques d’usinage, exigences élevées en matière de résistance à la rouille.
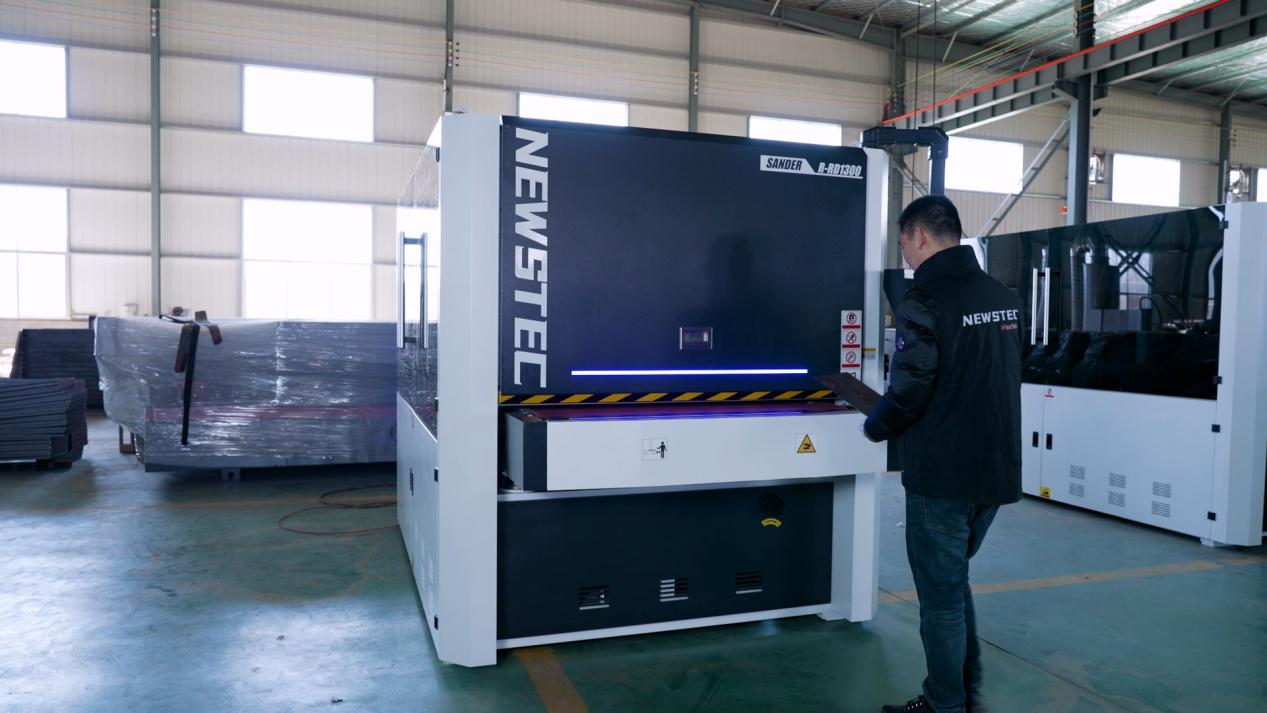
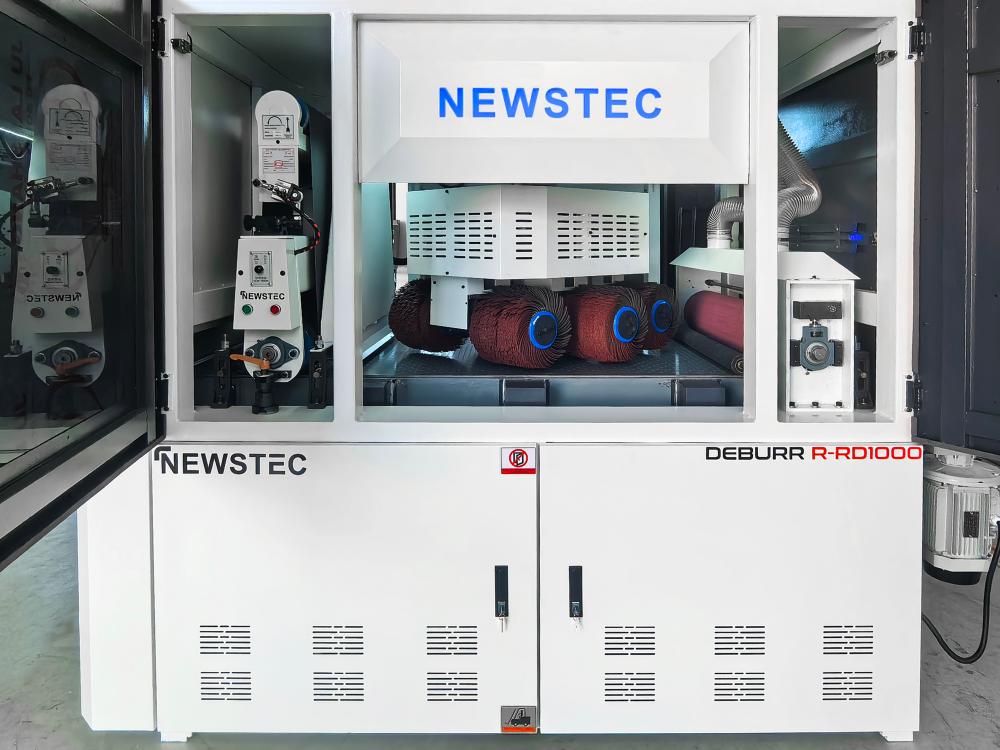
Ébavurage, élimination des scories de soudure et élimination de la calamine : ponceuse à large bande / Machine d'ébavurage
1. Bande abrasive : 80# 120#, pour l'ébavurage grossier et l'élimination des scories de la découpe laser ; pour les plaques minces, réduire la pression du rouleau pour éviter le gauchissement.
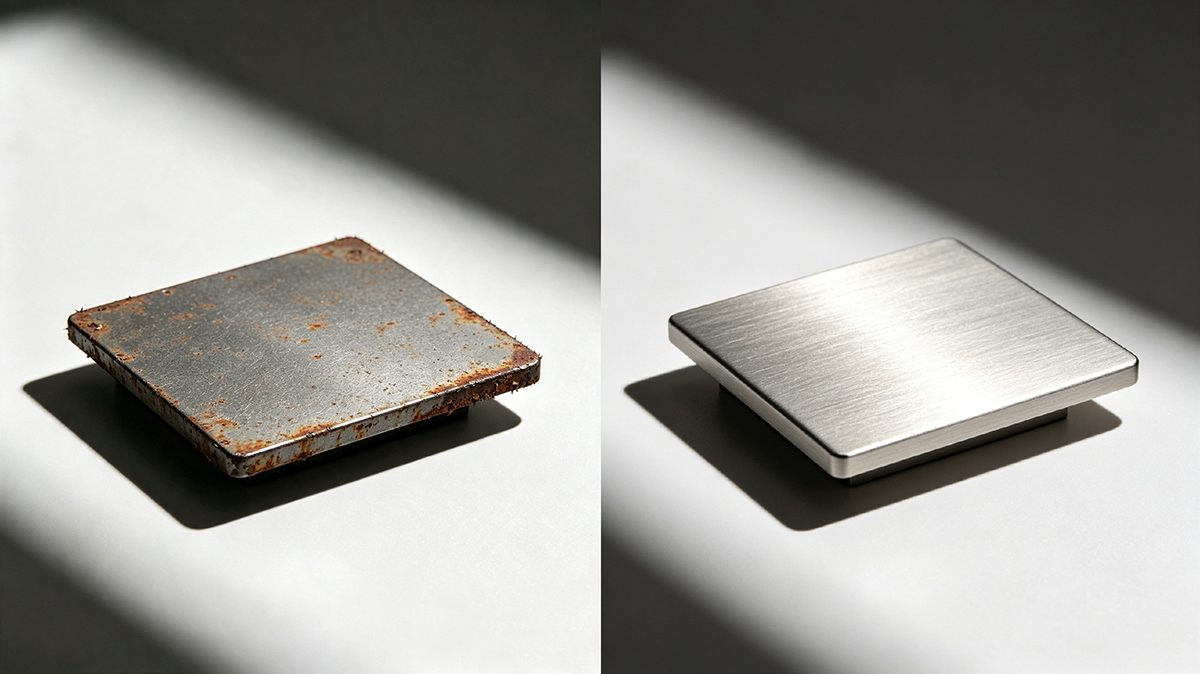
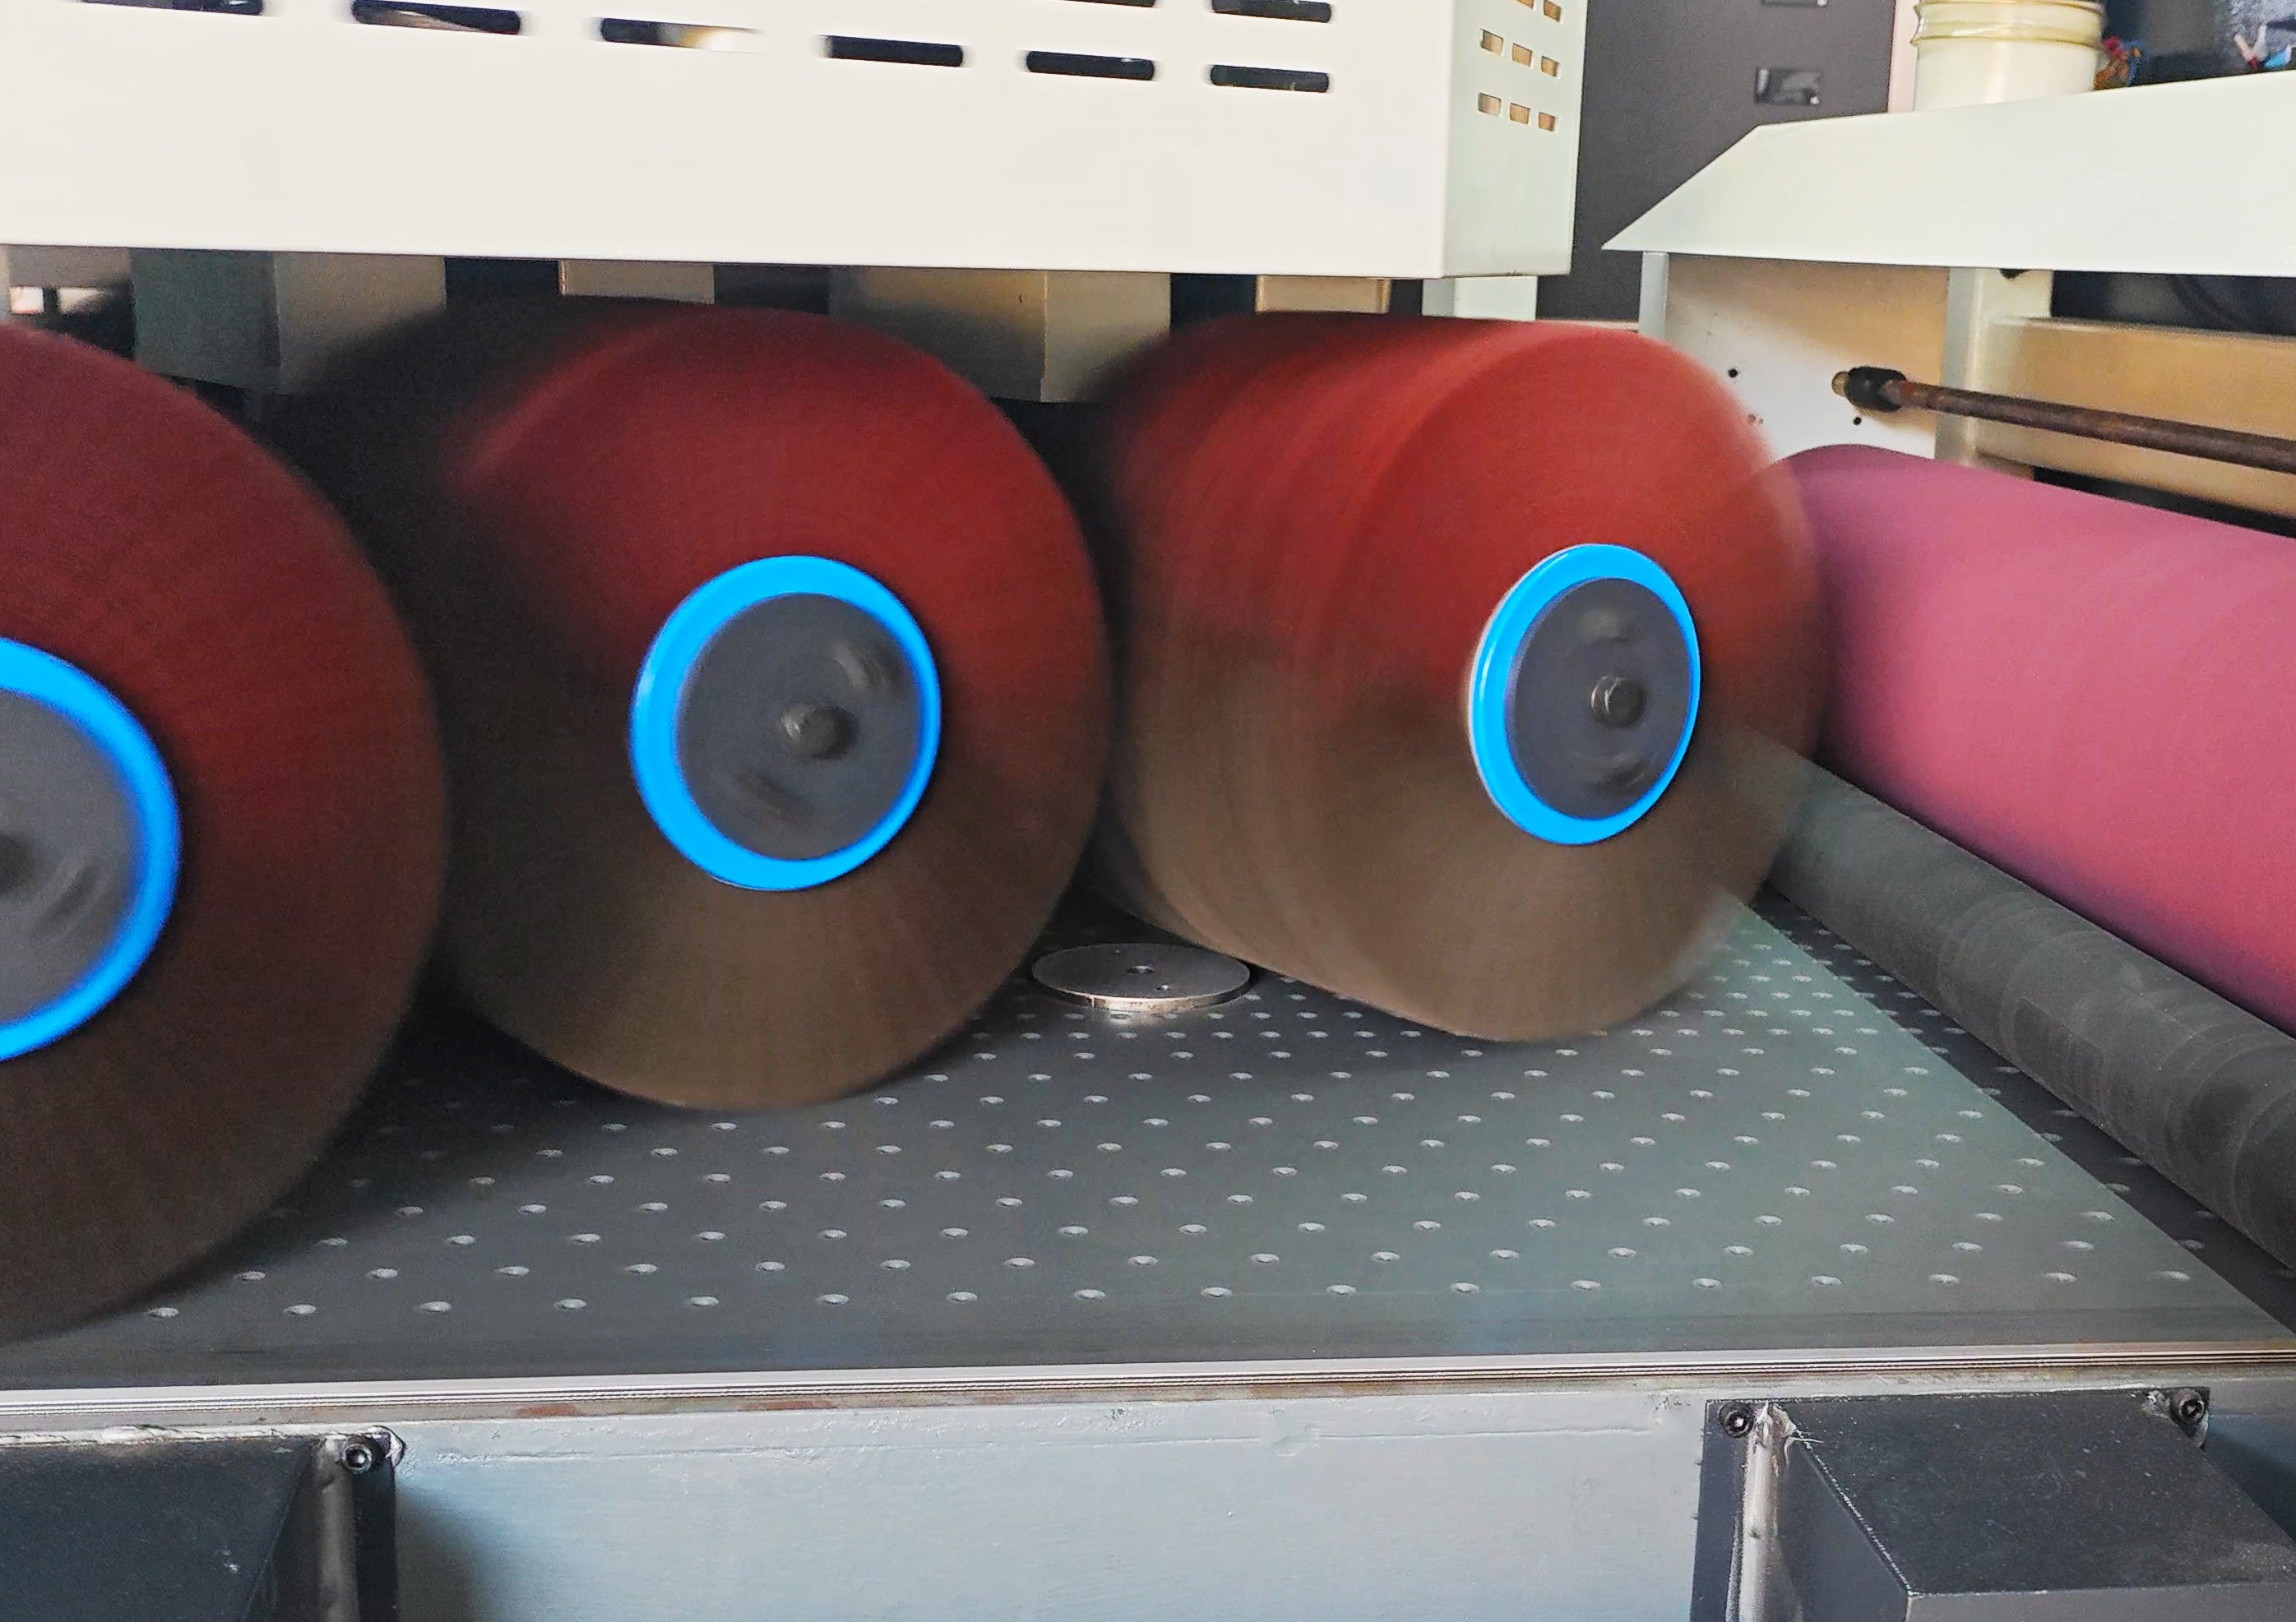
2. Surface brossée (brossée HL, la plus courante) : Combinaison rouleau à récurer et bande abrasive, grain 180 ou 320.
⚠️Attention : Une pression élevée et un ponçage prolongé avec du papier de verre à gros grain peuvent facilement provoquer une surchauffe et une décoloration ; n’utilisez pas de brosses en acier à gros grain, car elles incrusteront de la limaille de fer et provoqueront de la rouille par la suite.
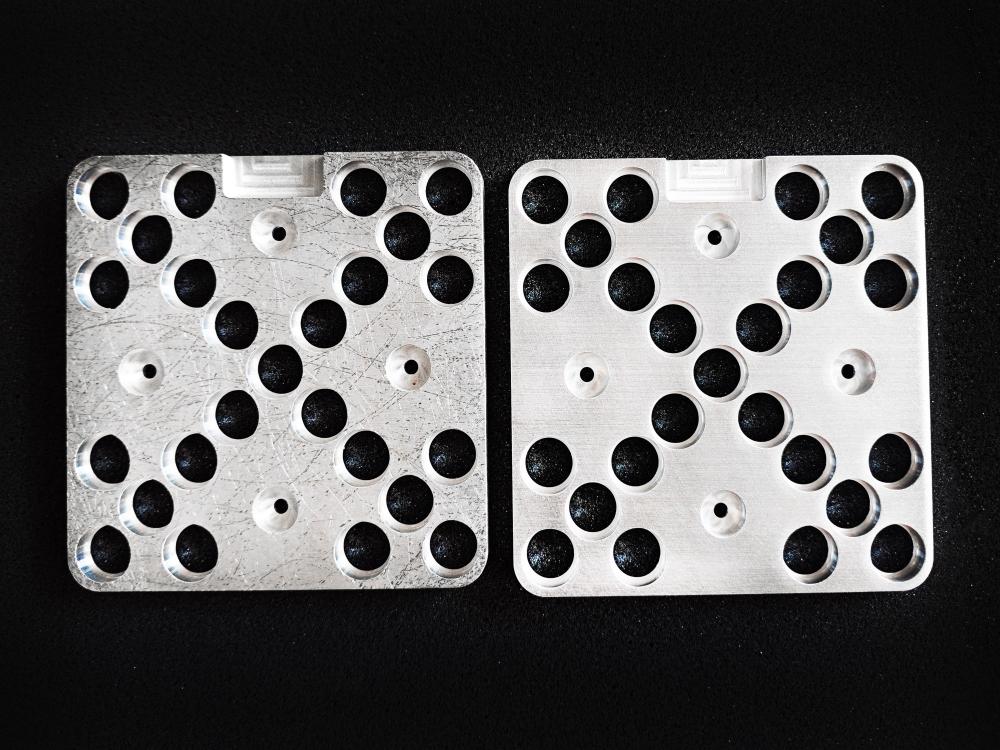
2. Plaque d'aluminium / Plaque en alliage d'aluminium
Caractéristiques du matériau : Texture douce, attire facilement les bandes abrasives et encrasse l’abrasif ; se déforme facilement sous l’effet de la chaleur ; les plaques minces sont particulièrement sujettes au gauchissement.
Ébavurage/Brûlage : Brosse en nylon + bande abrasive douce, grain 120-180#, faible profondeur de coupe, plusieurs passes de meulage légères, éviter les grandes coupes en une seule passe.
1. Rouleau Machine d'ébavurage à brosses L'utilisation d'une forte pression avec des bandes abrasives dures est préférable ; une pression importante n'est pas recommandée.
1. Finition brossée : bande abrasive 240# ou 380#, vitesse d'avance plus rapide pour réduire l'adhérence de la poussière ; utiliser des bandes abrasives spécifiques à l'aluminium.
2. Effet mat/satiné : Rouleaux abrasifs non tissés pour une finition satinée fine.
⚠️Important : L’aluminium est très sensible au ponçage ; il convient d’utiliser des bandes abrasives antiadhésives ; pour les plaques épaisses, les paramètres peuvent être augmentés en conséquence ; pour les plaques fines de 0,8 à 3 mm, la pression doit être réduite. La poussière d’aluminium est inflammable et explosive ; le ponçage à l’eau ou l’utilisation d’un dépoussiéreur sont recommandés.
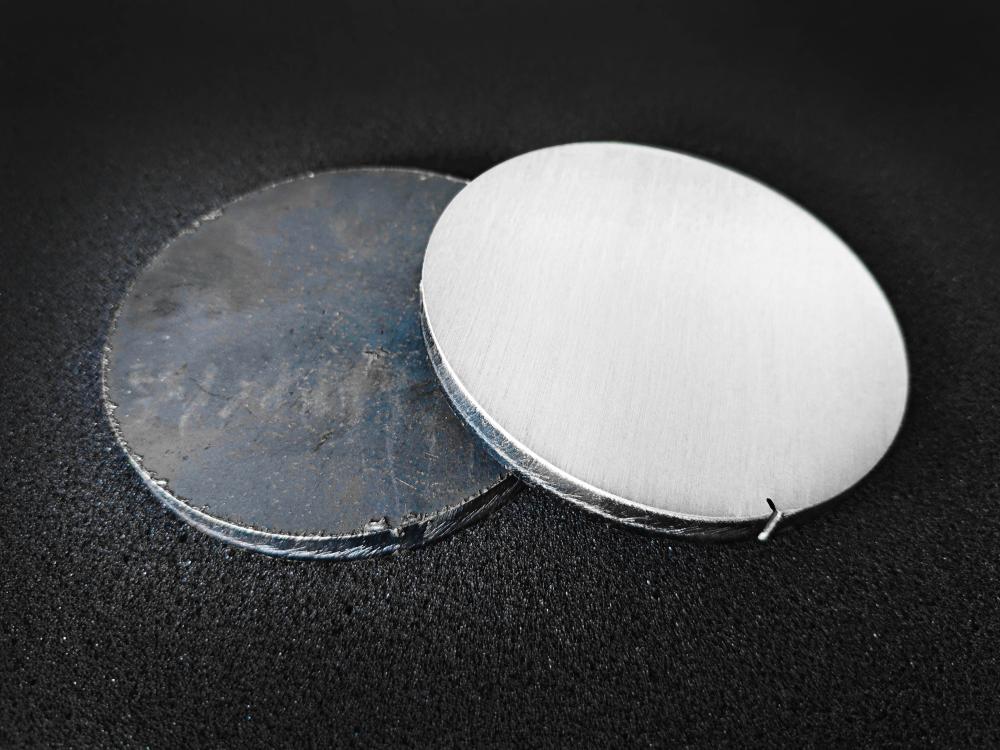
3. Tôle d'acier au carbone / Tôle d'acier laminée à froid, Tôle laminée à chaud
Caractéristiques du matériau : Dureté moyenne, avec calamine et rouille, n’attire pas facilement les abrasifs, excellent rapport qualité-prix
1. Tôle laminée à chaud (avec couche d'oxyde noir) : Ponçage grossier avec des bandes larges 60#/80# pour éliminer la calamine et la rouille ; puis meulage fin avec 120#/180#.
2. Ébavurage des tôles laminées à froid et élimination des marques d'outillage : bandes abrasives n° 80/120, rouleau Ébavurage par brossage.
3. Surface mate ordinaire : ponçage 180#/240#.
⚠️ : L'acier au carbone rouille après le meulage. Appliquez un revêtement de protection et un revêtement phosphaté dès que possible après le meulage ; n'utilisez pas les mêmes bandes abrasives et rouleaux de ponçage que pour l'acier inoxydable, car les particules de fer contamineront ce dernier et provoqueront des points de rouille.
Points de fonctionnement pratiques généraux
● Plaques minces (Machine d'ébavurage Premièrement, minimisez l'utilisation de bandes abrasives dures pour les fortes pressions afin d'éviter les déformations ; plusieurs passages de meulage légers sont plus efficaces qu'un seul passage de meulage lourd.
● Plaques épaisses (≥6 mm) : Utilisez une ponceuse à large bande, qui peut utiliser une plus grande quantité de coupe de bande abrasive pour éliminer la calamine et couper les grosses bavures.
● Consommables séparés : pour l’acier au carbone, l’acier inoxydable et l’aluminium, utilisez autant que possible des bandes et des rouleaux abrasifs séparés afin d’éviter l’incrustation de métaux différents et les risques de corrosion qui en découlent.
Logique de la granulométrie : lors du meulage grossier pour éliminer les défauts, la granulométrie doit être réduite progressivement ; ne passez pas directement à une granulométrie plus importante ; sauter des grains laissera des marques du meulage grossier précédent qui ne pourront pas être éliminées.