Qual método de retificação deve ser selecionado para diferentes chapas metálicas?
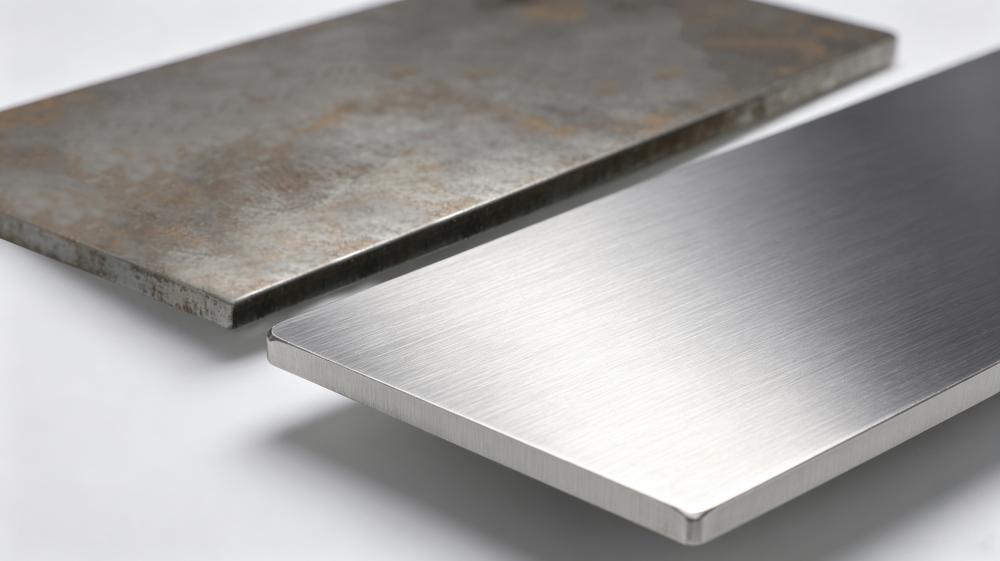
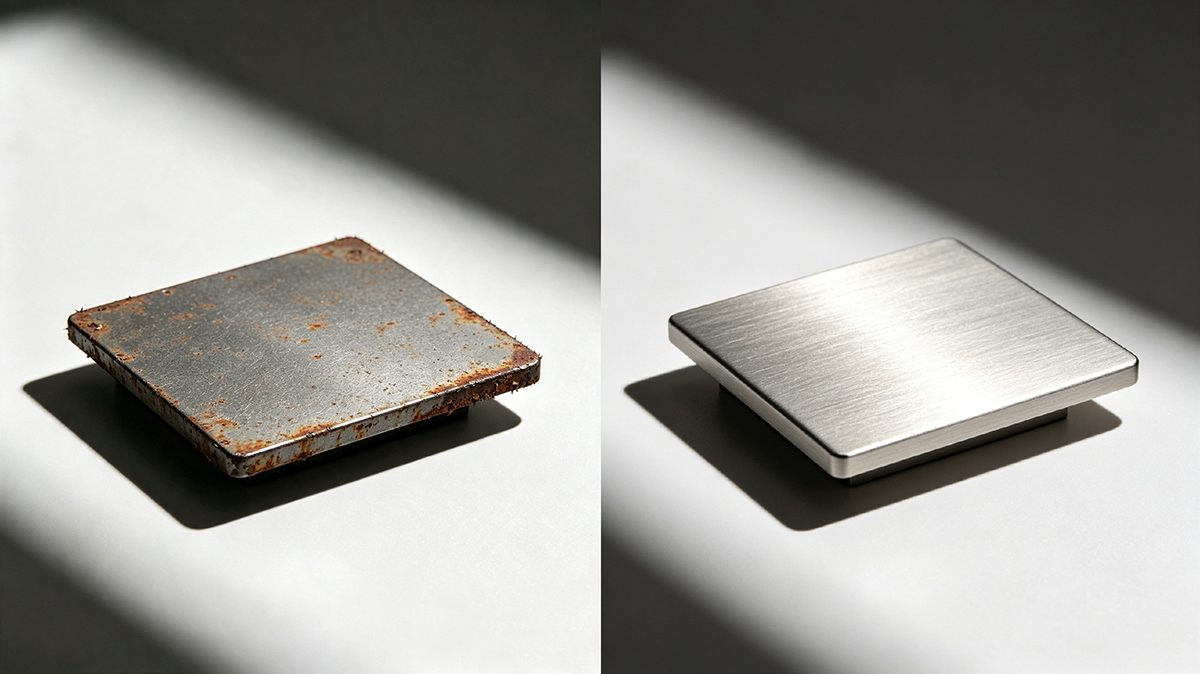
O princípio fundamental é que a dureza do material, a espessura da chapa, o objetivo da retificação da superfície (rebarbação, remoção de incrustações, trefilação, remoção de marcas de ferramentas) e a facilidade de deformação da chapa determinam o processo de retificação; chapas finas devem ser retificadas com baixa pressão, materiais duros podem ser retificados com grande volume de corte e metais macios devem ser retificados para evitar a aderência e o entupimento da areia.
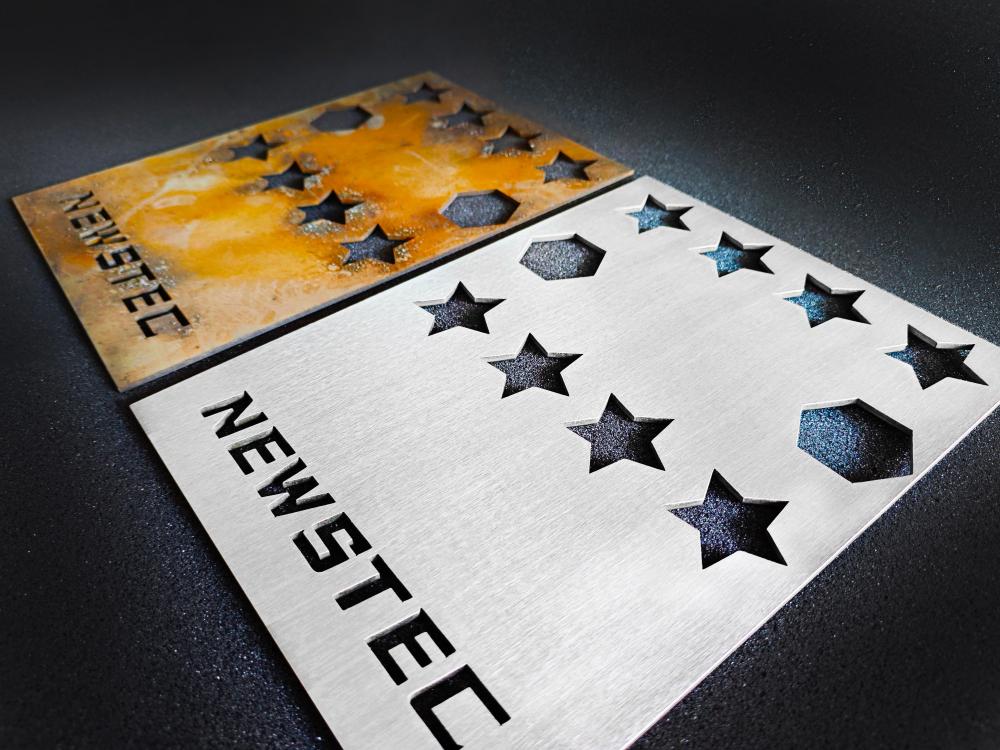
1. Chapa de aço inoxidável (201/304/316)
Características do material: Alta tenacidade, propenso a superaquecimento e abrasão, produz facilmente marcas de usinagem, exige alta resistência à ferrugem.
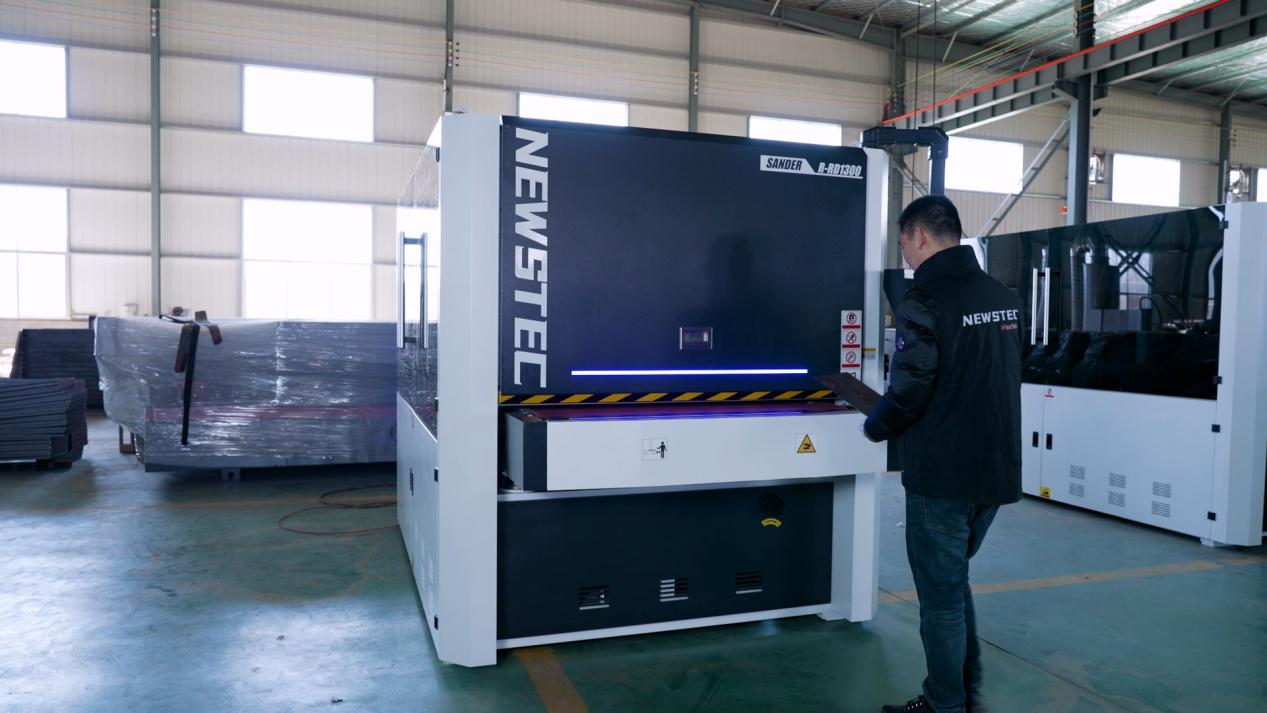
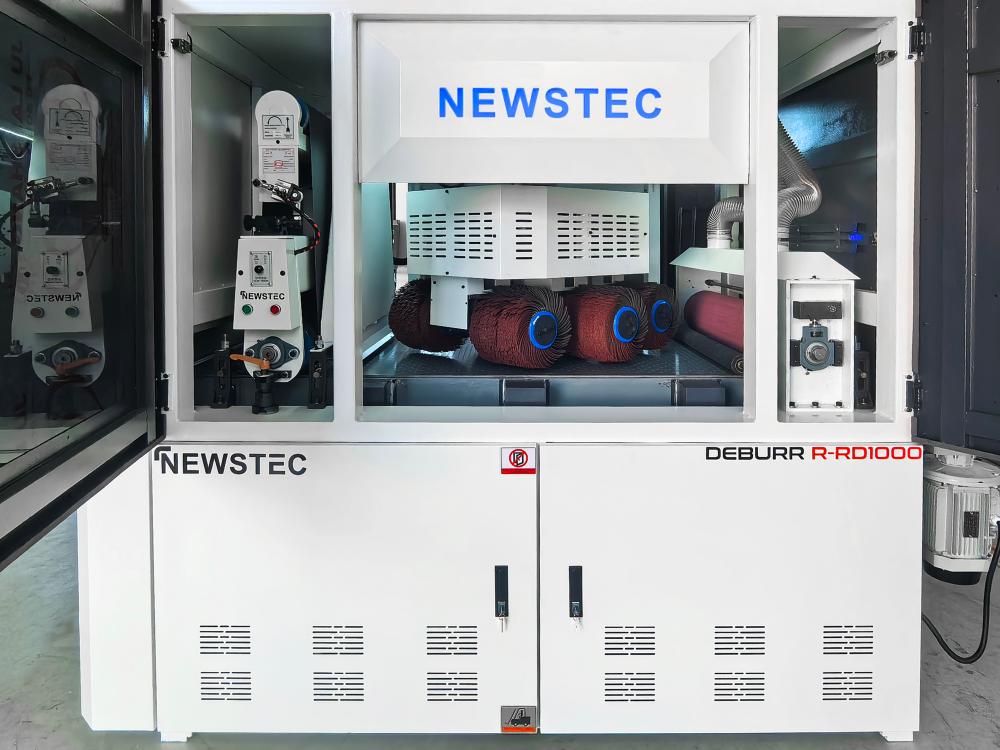
Rebarbação, remoção de escória de solda e remoção de óxido: Lixadeira de cinta larga / Máquina de rebarbação
1. Lixa de cinta: 80# ou 120#, para rebarbação grosseira e remoção de escória do corte a laser; para chapas finas, reduza a pressão do rolo para evitar deformações.
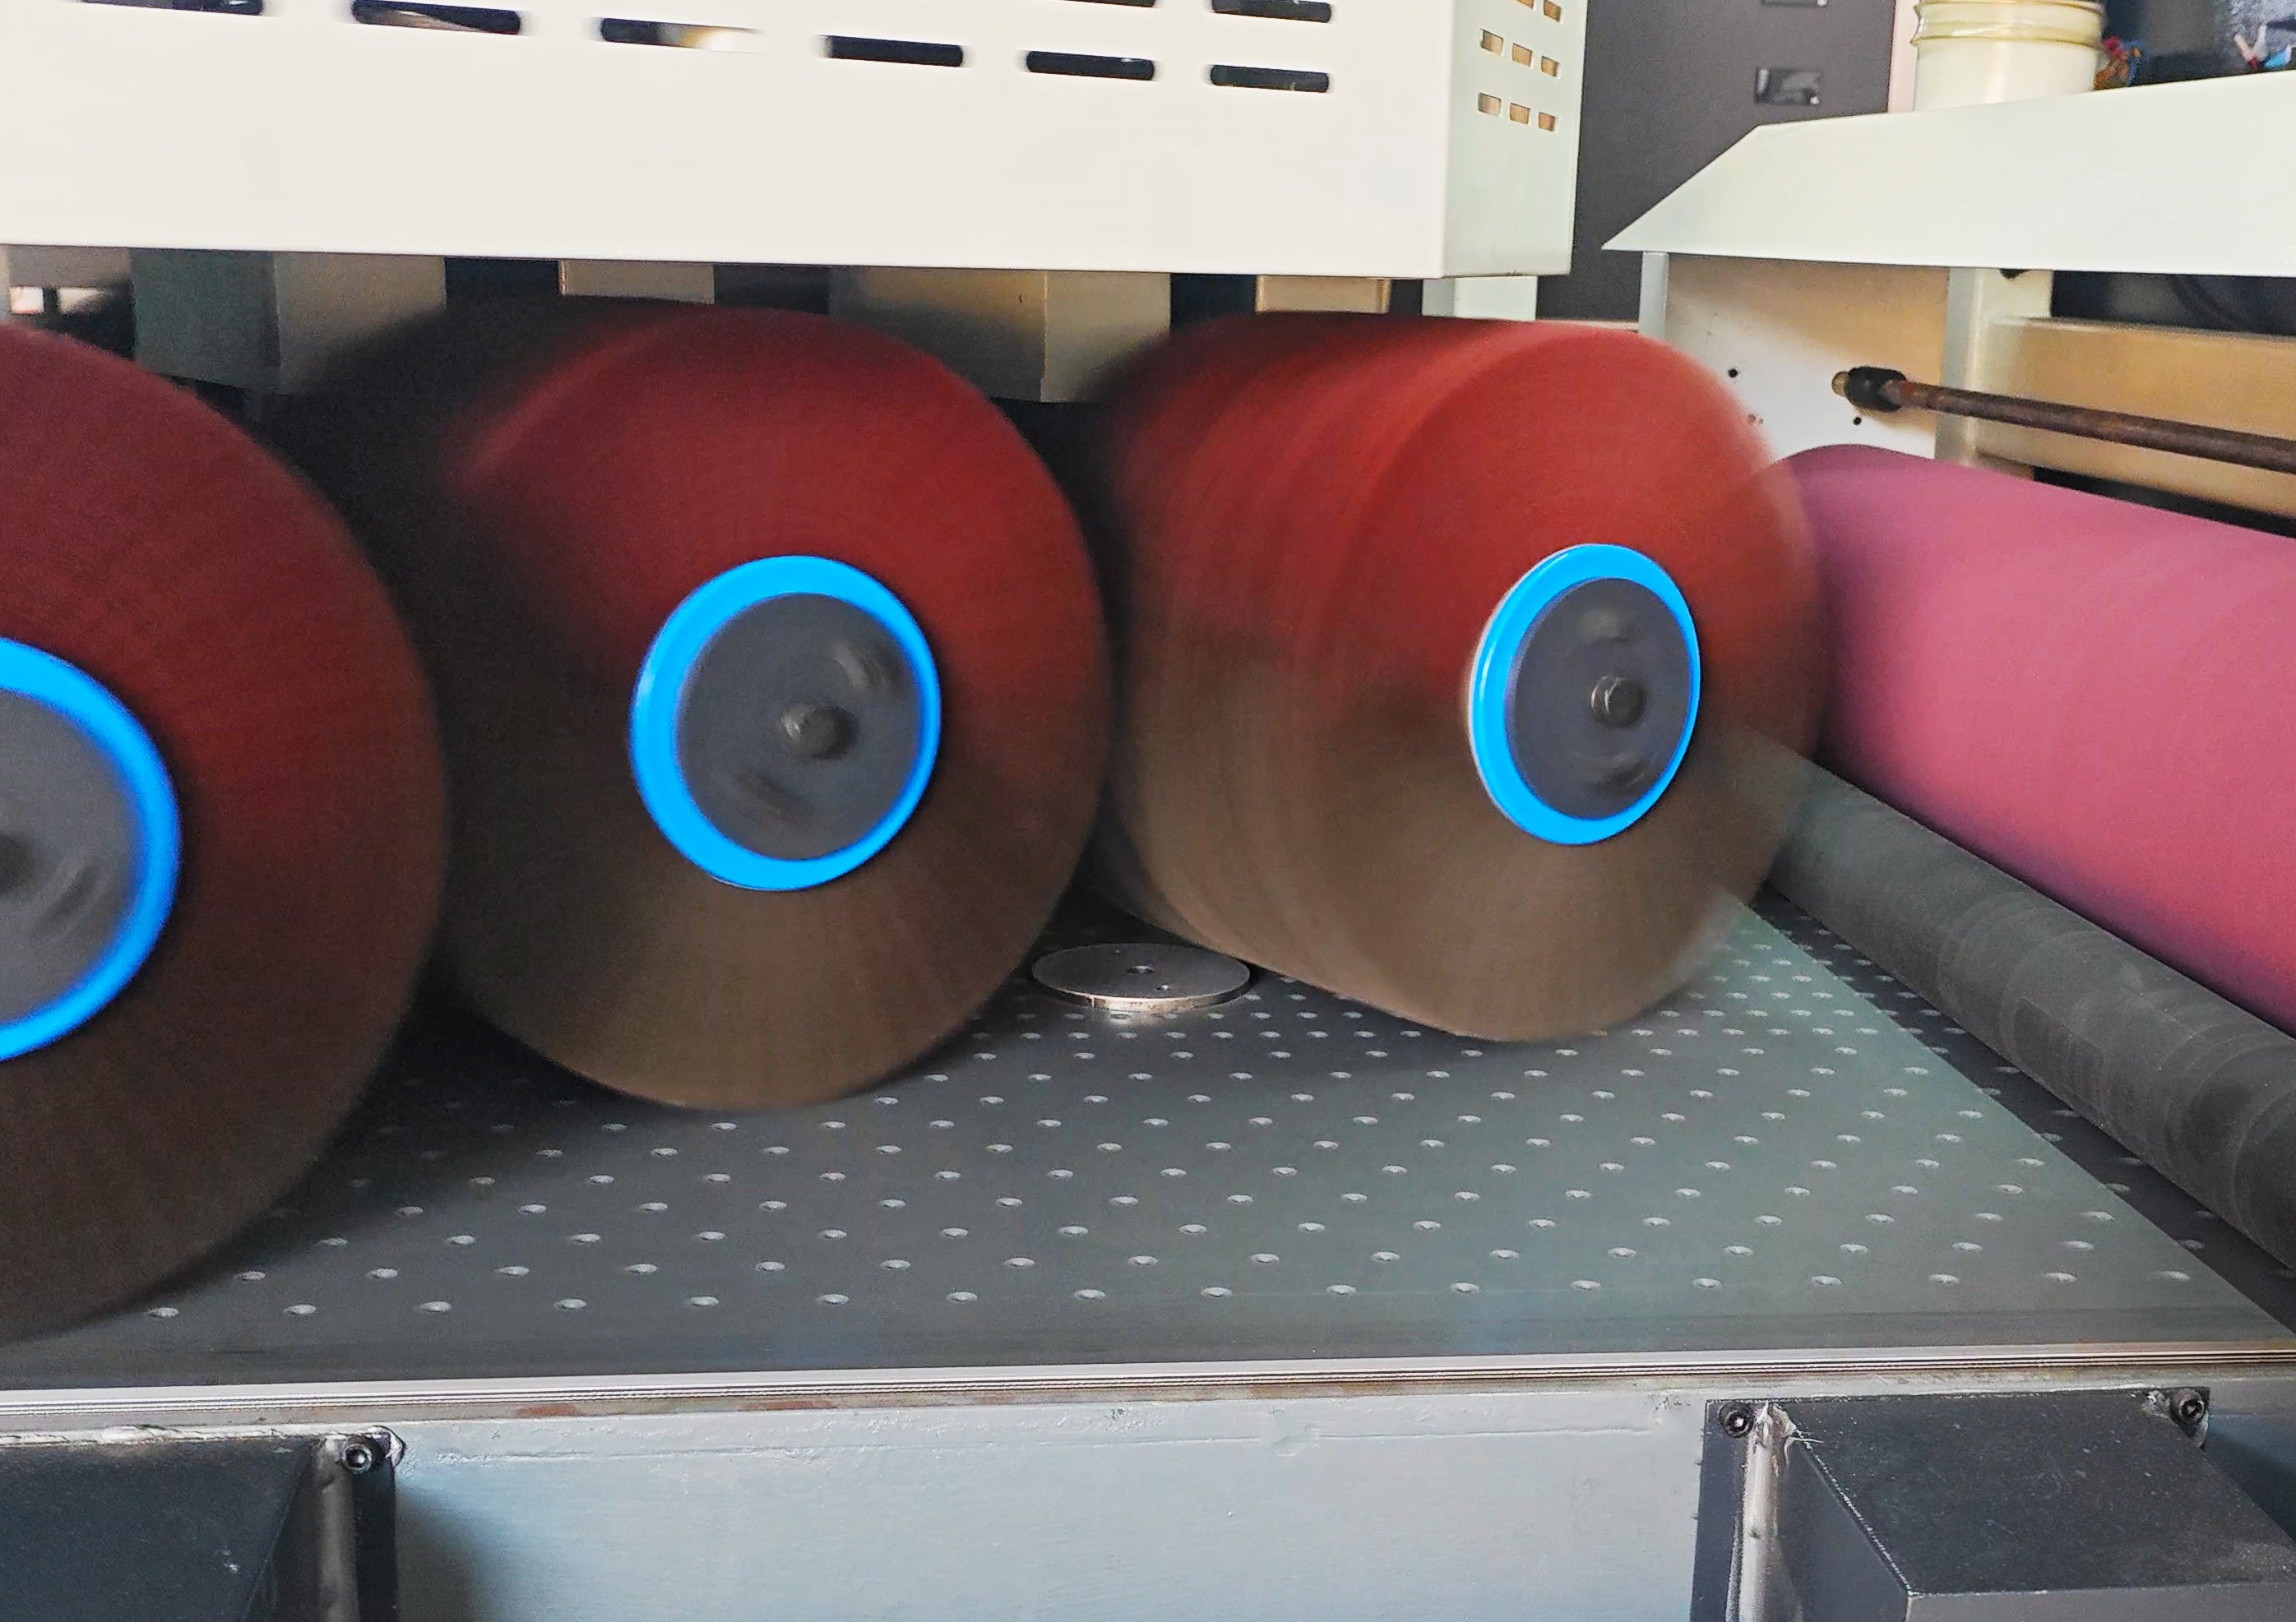
2. Superfície escovada (escovada HL, a mais comum): Combinação de rolo de pano de limpeza + lixa de cinta, 180# 320#
⚠️Atenção: Lixamento sob alta pressão e prolongado com lixa grossa pode facilmente causar superaquecimento e descoloração; não utilize escovas de aço grossas, pois elas podem acumular limalha de ferro e causar ferrugem posteriormente.
2. Placa de alumínio / Placa de liga de alumínio
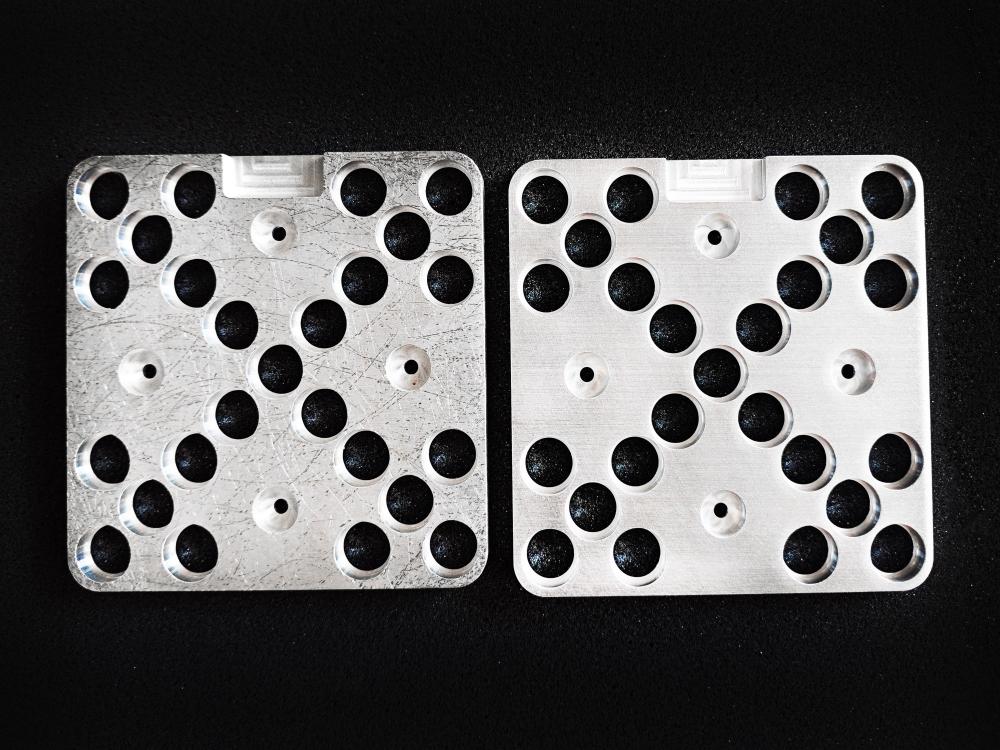
Características do material: Textura macia, atrai facilmente lixas e entope o abrasivo; deforma-se facilmente com o calor; placas finas são particularmente propensas a empenamento.
Rebarbação/Afiamento: Escova de nylon + lixa macia, grão 120-180, baixa profundidade de corte, múltiplas passagens leves de lixamento, evitando cortes profundos em uma única passada.
1. Rolo Máquina de rebarbação de escovas É preferível; não é recomendada a aplicação de muita pressão com lixas de cinta rígidas.
1. Acabamento escovado: lixa de grão 240 ou 380, velocidade de alimentação mais rápida para reduzir a aderência de poeira; use lixas específicas para alumínio.
2. Efeito fosco/acetinado: Rolos abrasivos não tecidos para um acabamento acetinado fino.
⚠️Importante: O alumínio é muito suscetível ao lixamento; devem ser selecionadas lixas com revestimento antiaderente; para chapas grossas, os parâmetros podem ser aumentados adequadamente; para chapas finas de 0,8 a 3 mm, a pressão deve ser reduzida. A poeira de alumínio é inflamável e explosiva; recomenda-se o lixamento úmido ou o uso de um coletor de pó.
3. Aço carbono / Chapa de aço laminada a frio, Chapa laminada a quente
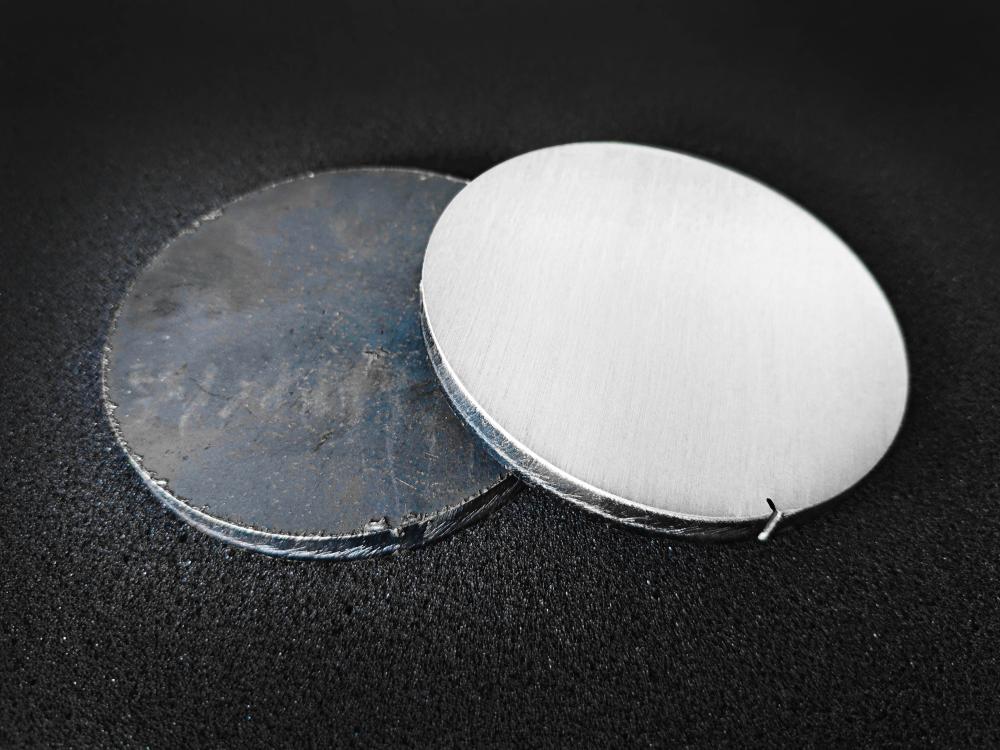
Características do material: Dureza média, com formação de óxido e ferrugem, não atrai abrasivos facilmente, alta relação custo-benefício.
1. Chapa laminada a quente (com camada de óxido preto): Lixamento grosso com lixas de grão 60#/80# para remover a camada de óxido e a ferrugem; em seguida, desbaste fino com lixas de grão 120#/180#.
2. Rebarbação e remoção de marcas de ferramentas em chapas laminadas a frio: lixas de grão 80/120, rolo. Rebarbação de escovas.
3. Superfície fosca comum: lixamento com lixa 180#/240#.
⚠️: O aço carbono enferruja após o lixamento. Aplique revestimento em spray e fosfatização o mais rápido possível após o lixamento; não compartilhe as mesmas lixas e escovas de rolo com aço inoxidável, pois as limalhas de ferro contaminarão o aço inoxidável e causarão manchas de ferrugem.
Pontos gerais de operação prática
● Placas finas (Máquina de rebarbação Em primeiro lugar, minimize o uso de cintas abrasivas duras para alta pressão, a fim de evitar empenamento e deformação; múltiplas passagens de desbaste leve são mais eficazes do que uma única passagem de desbaste pesado.
● Placas grossas (≥6mm): Utilize uma lixadeira de banda larga, que pode usar uma lixa de maior diâmetro para remover a camada de óxido e cortar rebarbas grandes.
● Consumíveis separados: Para aço carbono, aço inoxidável e alumínio, utilize cintas e rolos abrasivos separados sempre que possível para evitar o contato entre metais diferentes e a consequente corrosão.
Lógica do tamanho do grão: Quando o desbaste remove defeitos, o tamanho do grão deve ser reduzido gradualmente; não passe diretamente para um grão maior; pular grãos deixará marcas do desbaste anterior que não poderão ser removidas.